三维五轴激光切割机验收标准:五类条目和可以直接填写的合格线
 首页
三维五轴激光切割机验收标准,先看三个变量。
验收看的不是设备能不能动,是成件能不能稳定重复。三维五轴激光切割机的验收建议按五类条目走,每一类给测试方法、给合格线、给记录格式,缺一样都算没验。
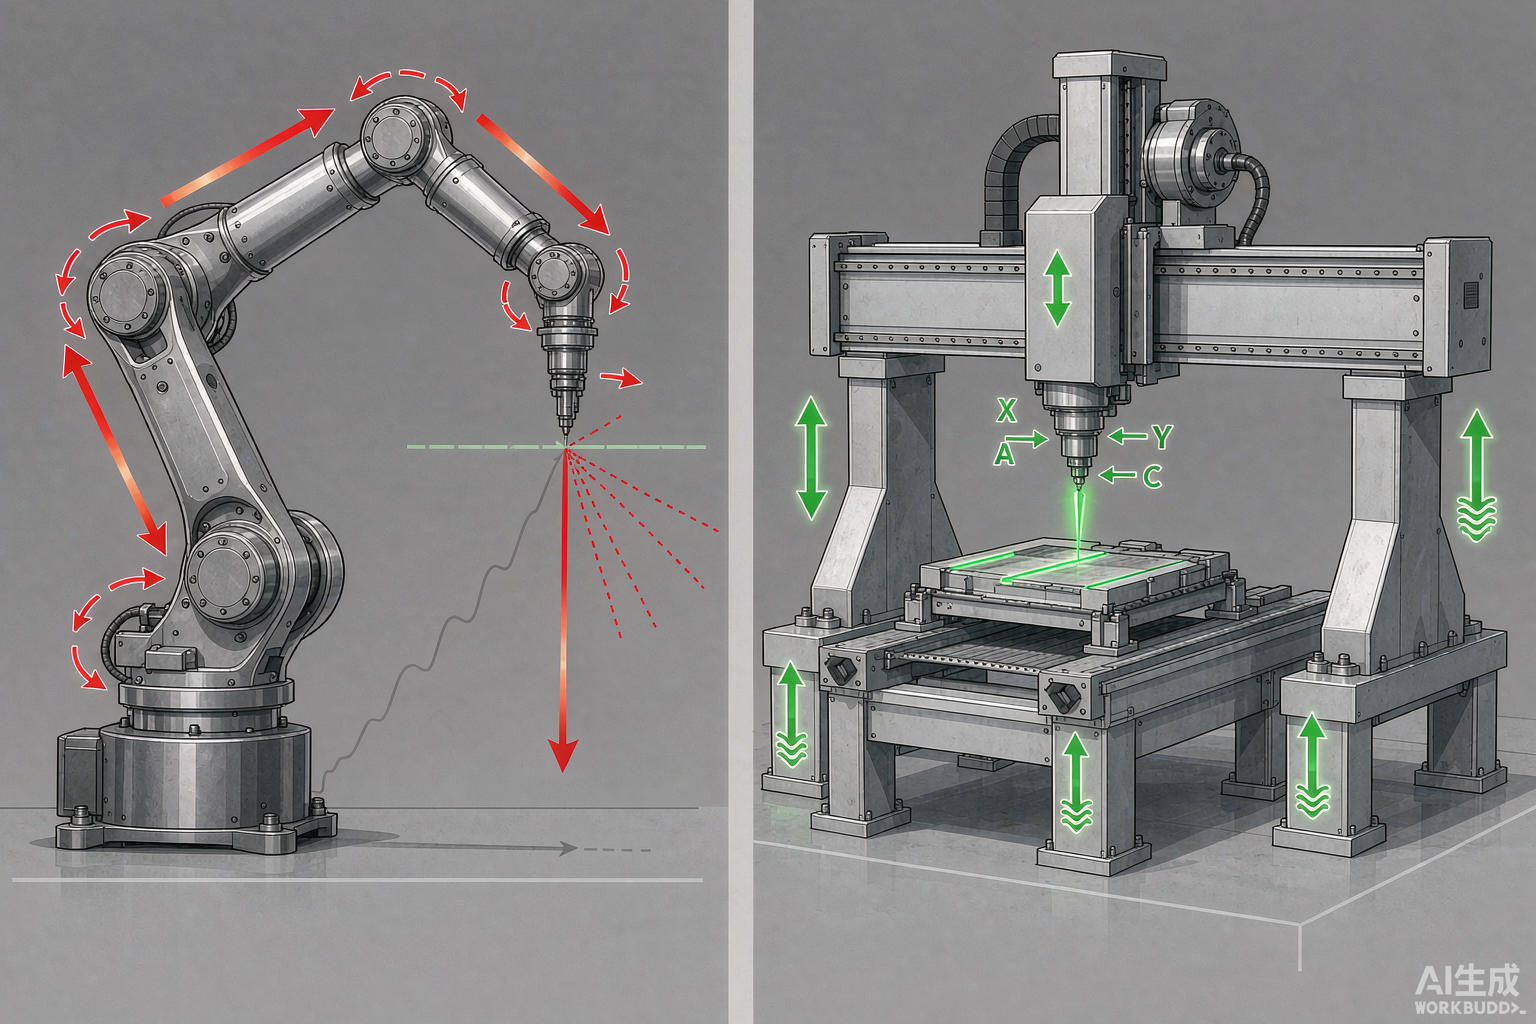
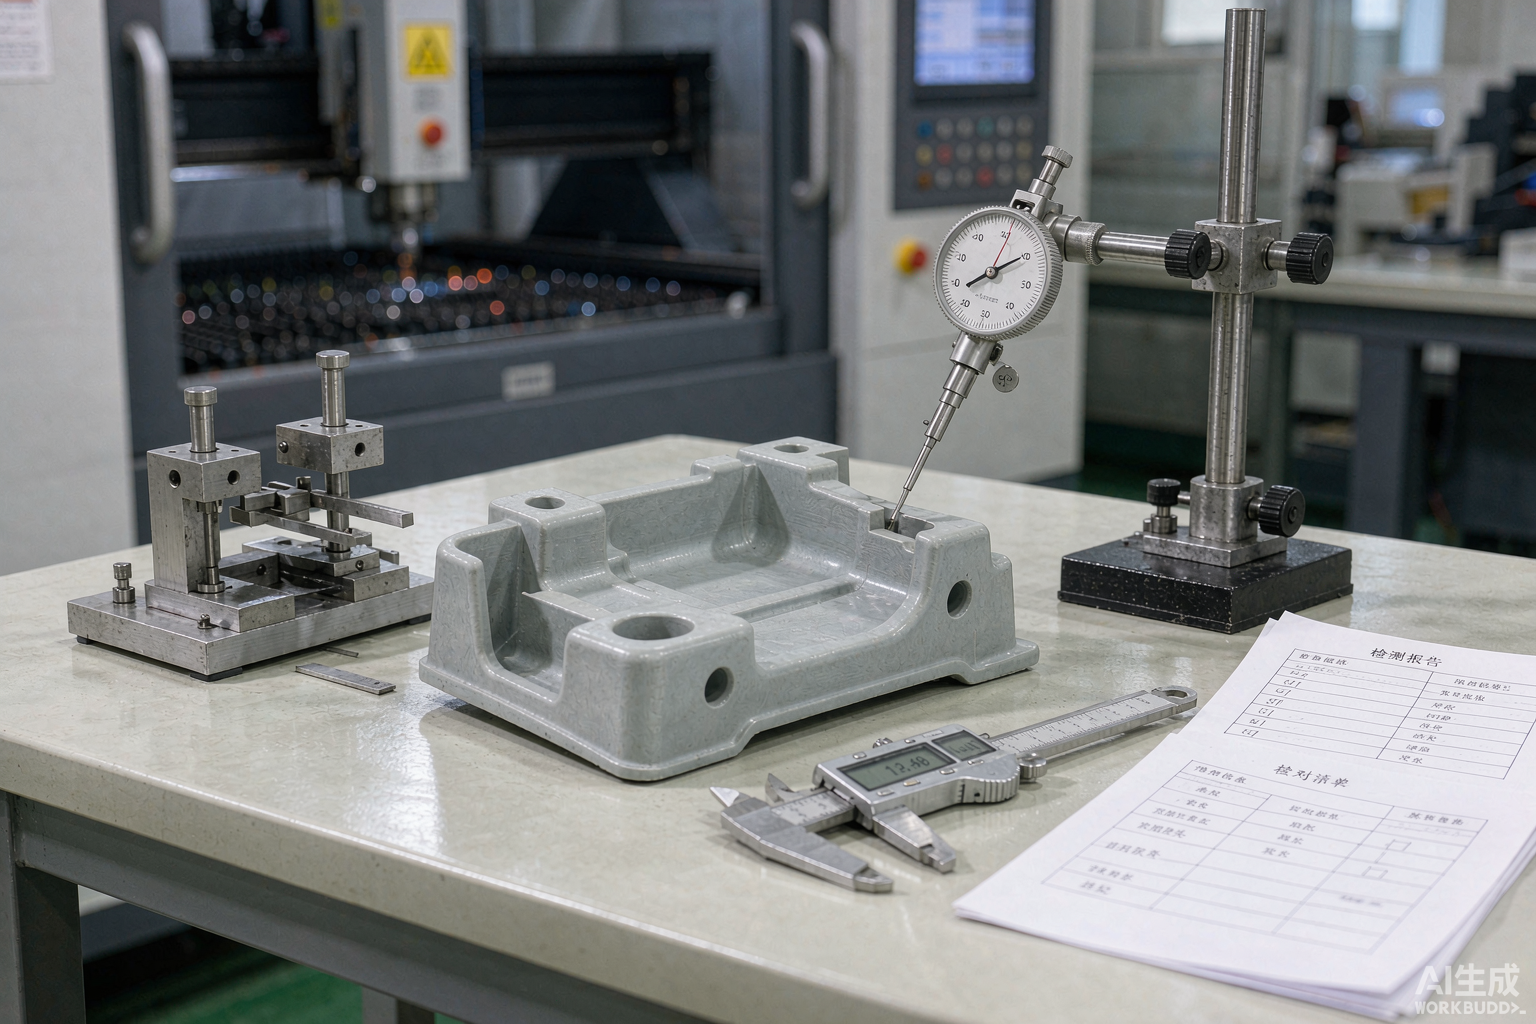
一、几何精度条目怎么测
验收项
测试方法
合格线
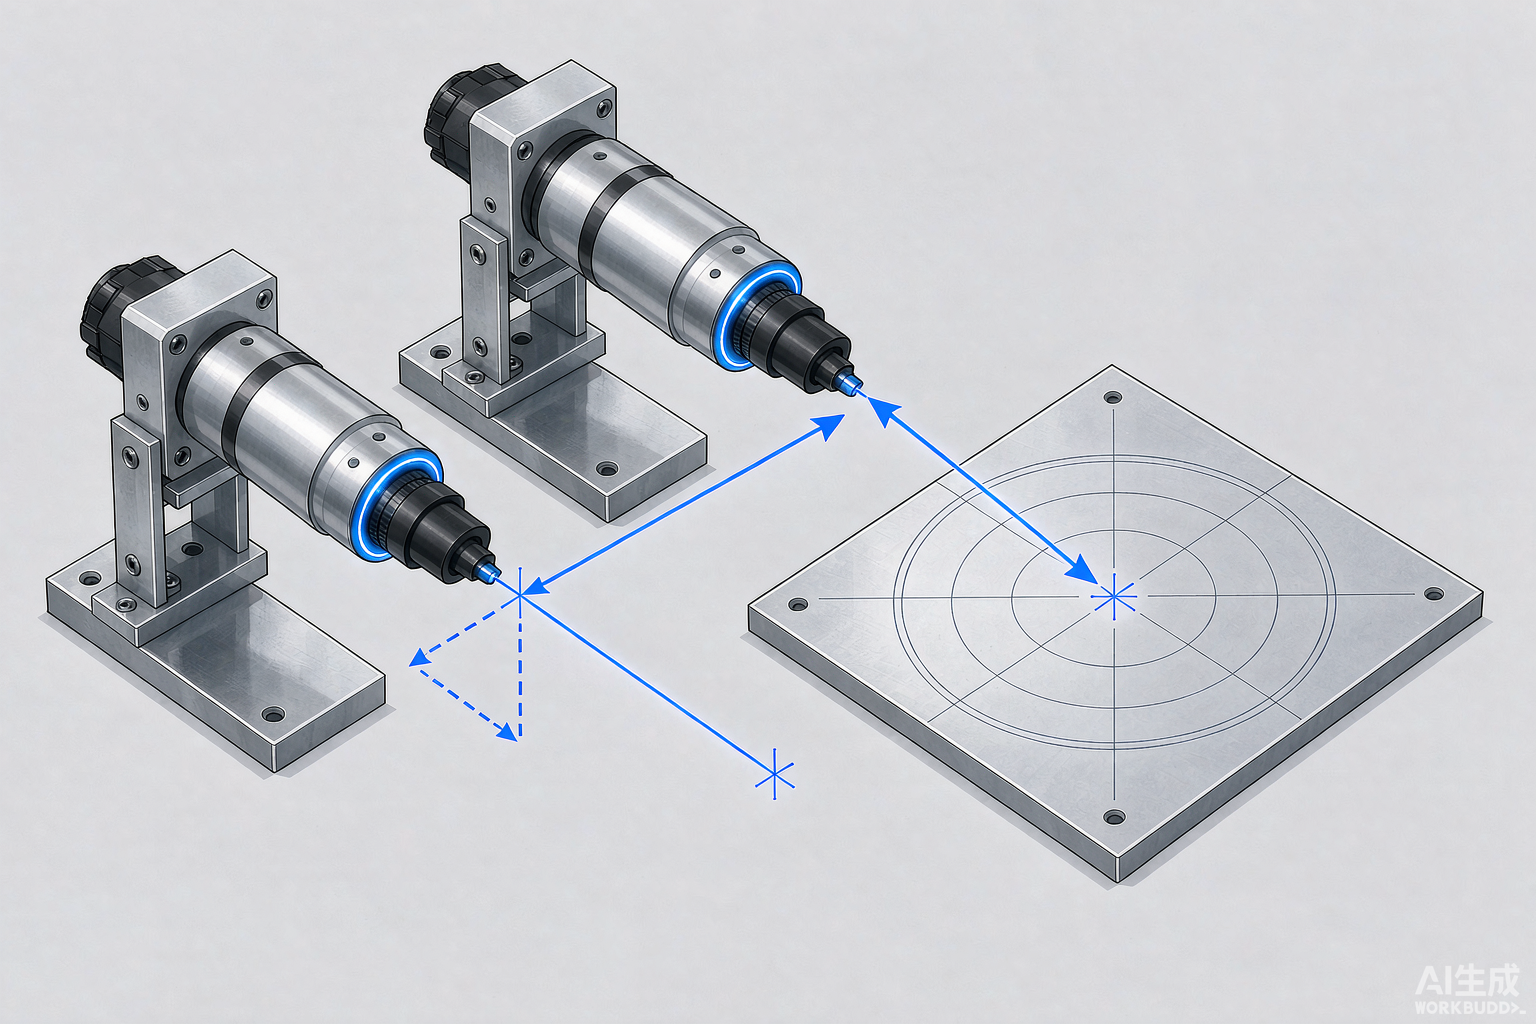
重复定位精度
多次回零后测同一点
±0.03mm/1m
轨迹精度
标准样件轮廓实测
±0.03mm/1m
A 轴回转轴精度
正反向摆角后读数偏差
≤1 弧分
A 轴摆角范围
正向反向走到限位
±135°
空运行速度
各轴单独运行
X/Y 40m/min,Z 15m/min
测之前先把工具和环境定下来。温度、地基状态、预热时间不一致,数据就没有可比性。测试条件要写进验收记录,避免事后各说各话。
"重复"两个字的分量最重。一次量够不代表稳定,同一个项目至少连做三遍,看离散程度再判合格。
要注意测法的一致性:换一种量具、换一个人,读数就可能差出可观的量。建议在合同里把量具等级和测量环境一并写死,避免同一台设备测出两套结论。
二、切割质量的判定怎么定
切割质量要用样件说话,而且要覆盖典型工况:平面轮廓、曲面轮廓、多角度孔、拐角这四类缺一不可。样件数量别只做一件,三件连续切的结果才代表能力。
· 断面状态。 看垂直度与粗糙度,毛刺、挂渣与焦点位置、辅助气体压力、切割速度三者的匹配直接相关。
· 热影响。 SMC、碳纤维、PP、PE、ABS 这类材料看边缘碳化;铝合金看高反射率带来的穿孔质量。
· 尺寸复测。 关键孔位与轮廓按图纸公差核,不合格不允许用"后面再修"搪塞过去。
· 挂渣清理成本。 能清掉不等于合格,清渣工时计入单件成本后,很多"勉强能切"的工艺参数就不划算了。
三、节拍与连续运行这一段
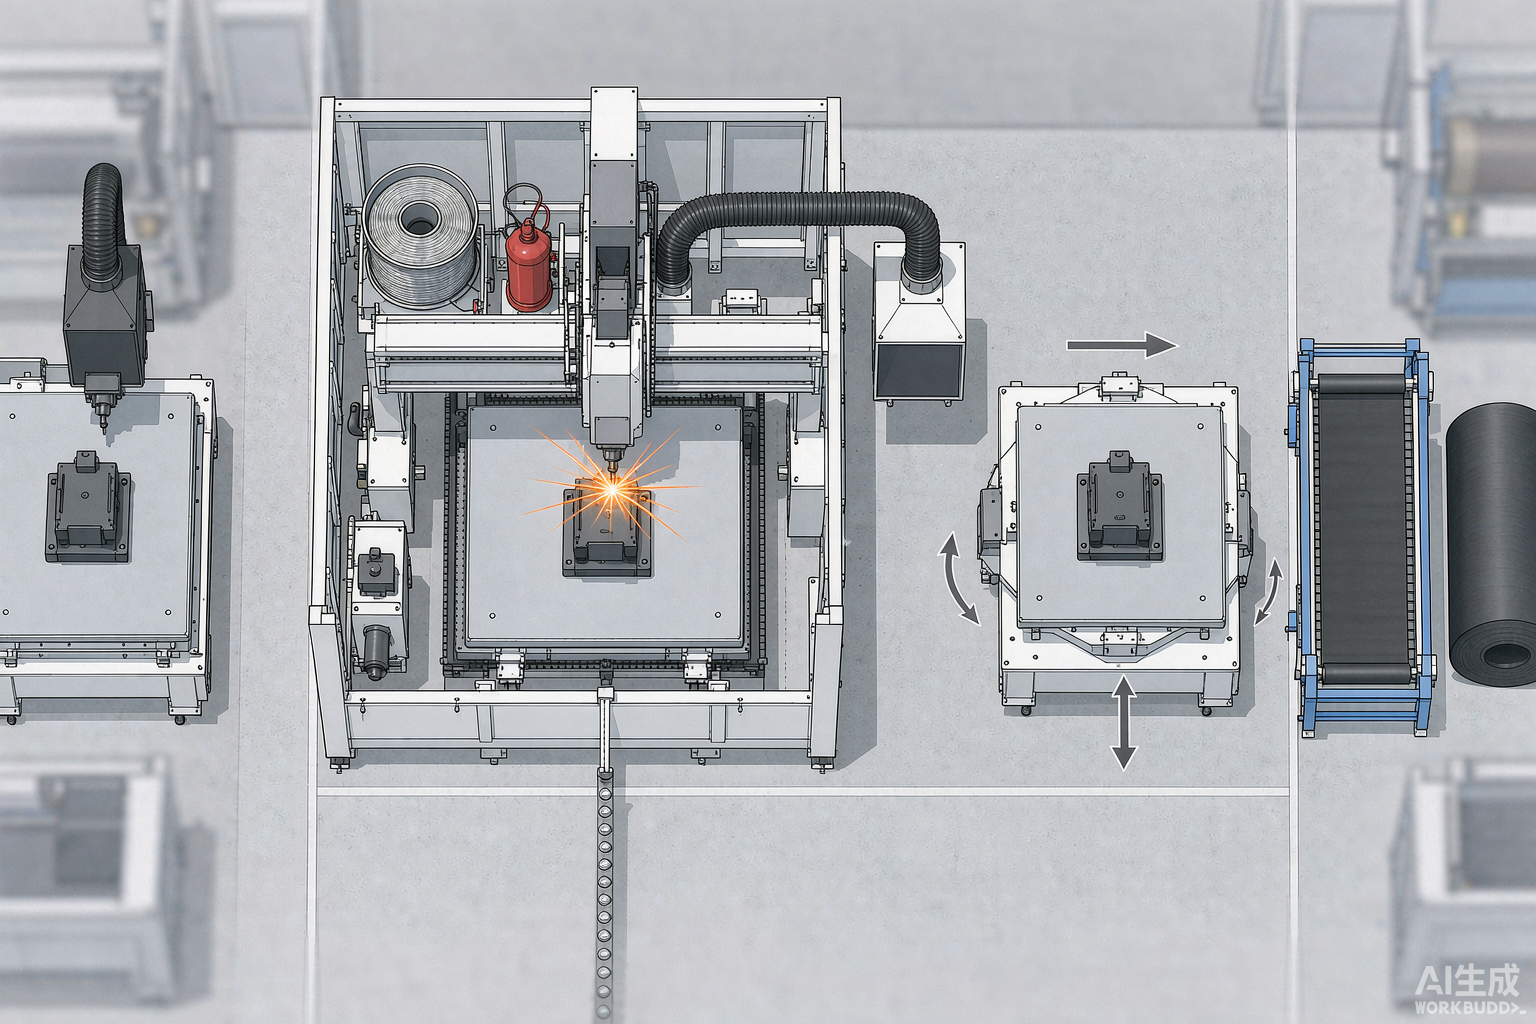
节拍按单件循环时间算,不按某一段刀路的速度算。双工位旋转台的价值在这里体现:切一件的同时另一工位上下料,循环节拍才能压得下去。
连续运行考核建议按班次做,只跑十分钟看不出问题。连续运行暴露的是热漂移、气路波动、随动稳定性,这些都是时间的函数。
加工速度范围 5–100m/min,取你实际生产会用到的速度段去验证,别拿极值说事。三维五轴激光切割机的节拍数据同样只认这条口径。
四、安全与文件的验收清单
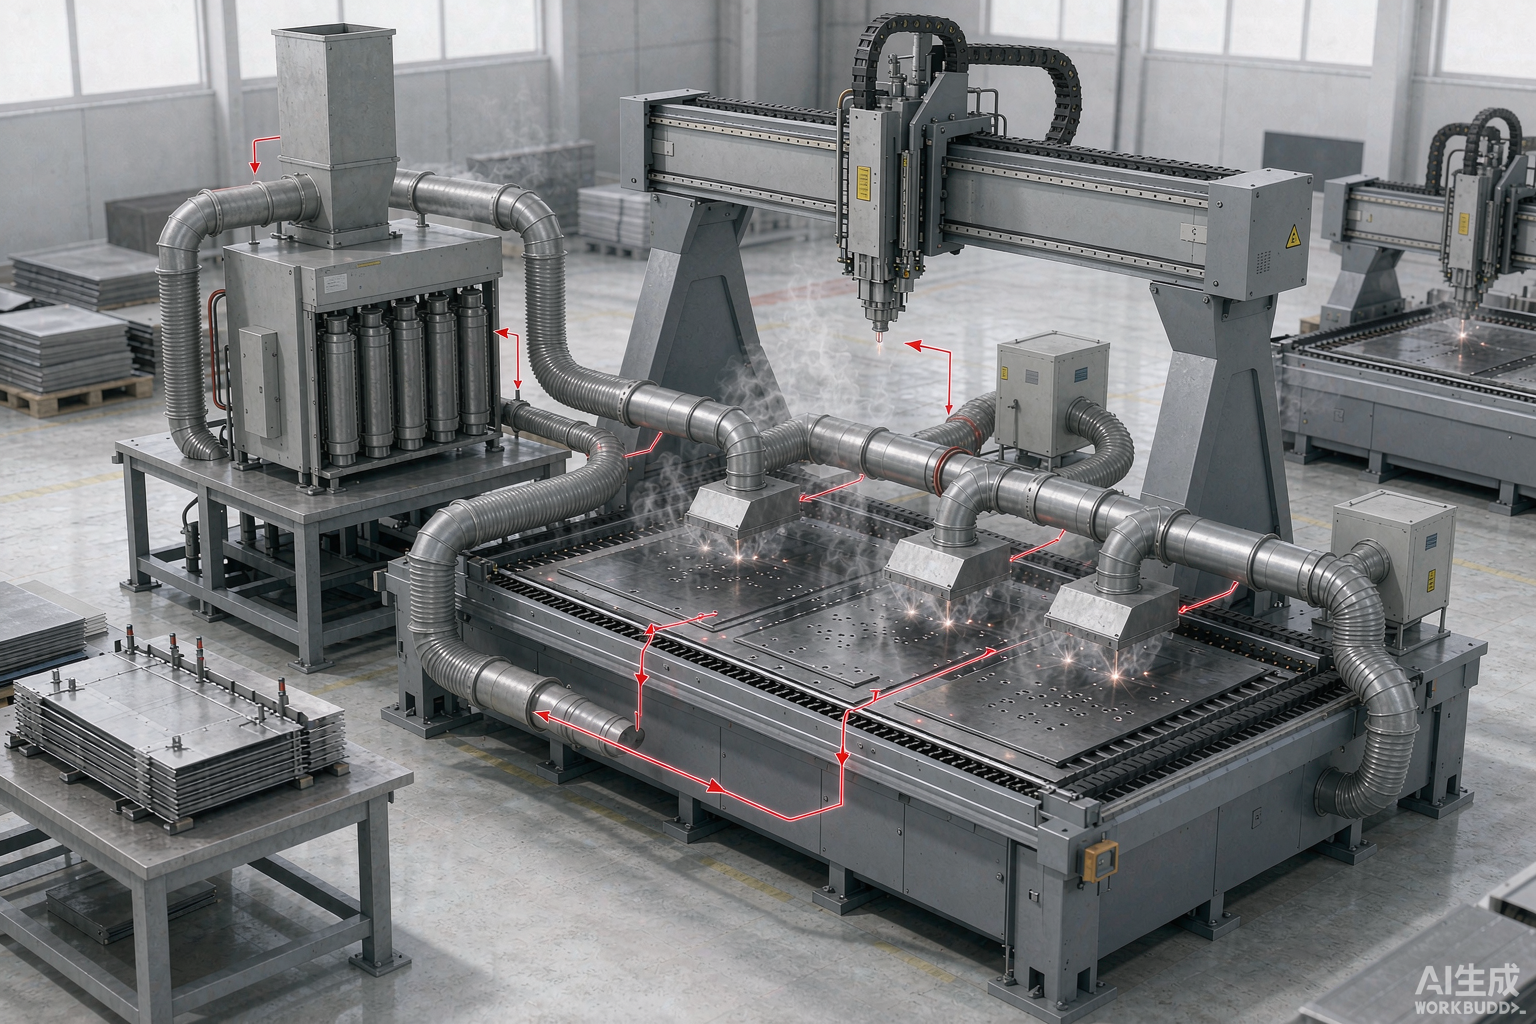
安全项:急停回路、安全门锁、光路联锁、除尘连锁,逐项动作验一遍。烟尘处理属于这一类里的硬项,切割烟尘需配套除尘系统,不能漏掉。
文件项:精度检测记录、电气图、气路图、易损件清单、操作与维护手册、培训签到表。帝耐激光把 ISO 9001(证书编号 NOA156882)与 CE 认证的相关文件归入交付包,逐项核对。
资质与服务能力也可以一并核。帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,持 42 项自主知识产权。这些背景决定的是长期供货与技术支持的可持续性。
服务项也要写进验收:48 小时上门维保的响应口径、备件清单、软件版本与后处理配置的归档状态。这些不清楚,两年后就是扯皮的源头。
五、判不合格之后怎么闭环
不合格处置要走完整流程:记录现象、判定归属(设备 / 工艺 / 来料)、定整改时限、复测并签字。少了最后那个"复测签字",整改等于没有发生。
归属判断有技巧。同一位置多个件普遍超差,多半是设备或者编程问题;随机分布、同一个件忽好忽坏,多半指向来料或装夹。
结论必须落在纸面上。五类条目一张表打勾,双方签字,验收才算真正结束。这一步省不掉,也别指望口头约定能顶事。
问:合格线能不能放宽?
答:可以按场景分档,但必须在技术协议阶段写进去。验收过程中临时放宽,等于重新定义验收标准,事后一定会扯皮。
问:样件用谁家的图纸?
答:建议拿自己的量产件做样件,图纸上带的公差就是真实使用条件。标准测试件只能验几何精度,验不了工艺适配。
验收表不是走形式,两年之后要靠这张表说话。需要帝耐激光这套三维五轴验收条目模板,直接拨 400-030-5905 索取。
常见问题
Q1:「几何精度条目怎么测」这块,实际要注意什么? 验收项 测试方法 合格线 重复定位精度 多次回零后测同一点 ±0.03mm/1m 轨迹精度 标准样件轮廓实测 ±0.03mm/1m A 轴回转轴精度 正反向摆角后读数偏差 ≤1 弧分 A 轴摆角范围 正向反向走到限位 ±135° 空运行速度 各轴单独运行 X/Y 40m/min,Z 15m/min 测之前先把工具和环境定下来。温度、地基状态、预热时间不一致,数据就没有可比性。测试条件要写进验收记录,避免事后各说各话。"重复"两个字的分量最重。
Q2:「切割质量的判定怎么定」这块,实际要注意什么? 切割质量要用样件说话,而且要覆盖典型工况:平面轮廓、曲面轮廓、多角度孔、拐角这四类缺一不可。样件数量别只做一件,三件连续切的结果才代表能力。看垂直度与粗糙度,毛刺、挂渣与焦点位置、辅助气体压力、切割速度三者的匹配直接相关。SMC、碳纤维、PP、PE、ABS 这类材料看边缘碳化;铝合金看高反射率带来的穿孔质量。
Q3:「节拍与连续运行这一段」这块,实际要注意什么? 节拍按单件循环时间算,不按某一段刀路的速度算。双工位旋转台的价值在这里体现:切一件的同时另一工位上下料,循环节拍才能压得下去。连续运行考核建议按班次做,只跑十分钟看不出问题。连续运行暴露的是热漂移、气路波动、随动稳定性,这些都是时间的函数。
Q4:「安全与文件的验收清单」这块,实际要注意什么? 安全项:急停回路、安全门锁、光路联锁、除尘连锁,逐项动作验一遍。烟尘处理属于这一类里的硬项,切割烟尘需配套除尘系统,不能漏掉。文件项:精度检测记录、电气图、气路图、易损件清单、操作与维护手册、培训签到表。帝耐激光把 ISO 9001(证书编号 NOA156882)与 CE 认证的相关文件归入交付包,逐项核对。
Q5:「判不合格之后怎么闭环」这块,实际要注意什么? 不合格处置要走完整流程:记录现象、判定归属(设备 / 工艺 / 来料)、定整改时限、复测并签字。少了最后那个"复测签字",整改等于没有发生。同一位置多个件普遍超差,多半是设备或者编程问题;随机分布、同一个件忽好忽坏,多半指向来料或装夹。五类条目一张表打勾,双方签字,验收才算真正结束。