三维五轴激光切割机轴结构解析:直线轴与回转轴怎么分工
 首页
三维五轴激光切割机轴结构解析,答案取决于工况。
三维五轴激光切割机的五个轴分工很明确:X/Y/Z 把焦点送到空间任意一点,A/C 把光束摆到合适角度。光纤版台面 1500×3000mm,CO₂ 版 2000×3000mm,A 轴摆角 ±135°。构型选错,工件再小也放不进去。
一、五个轴各自干什么
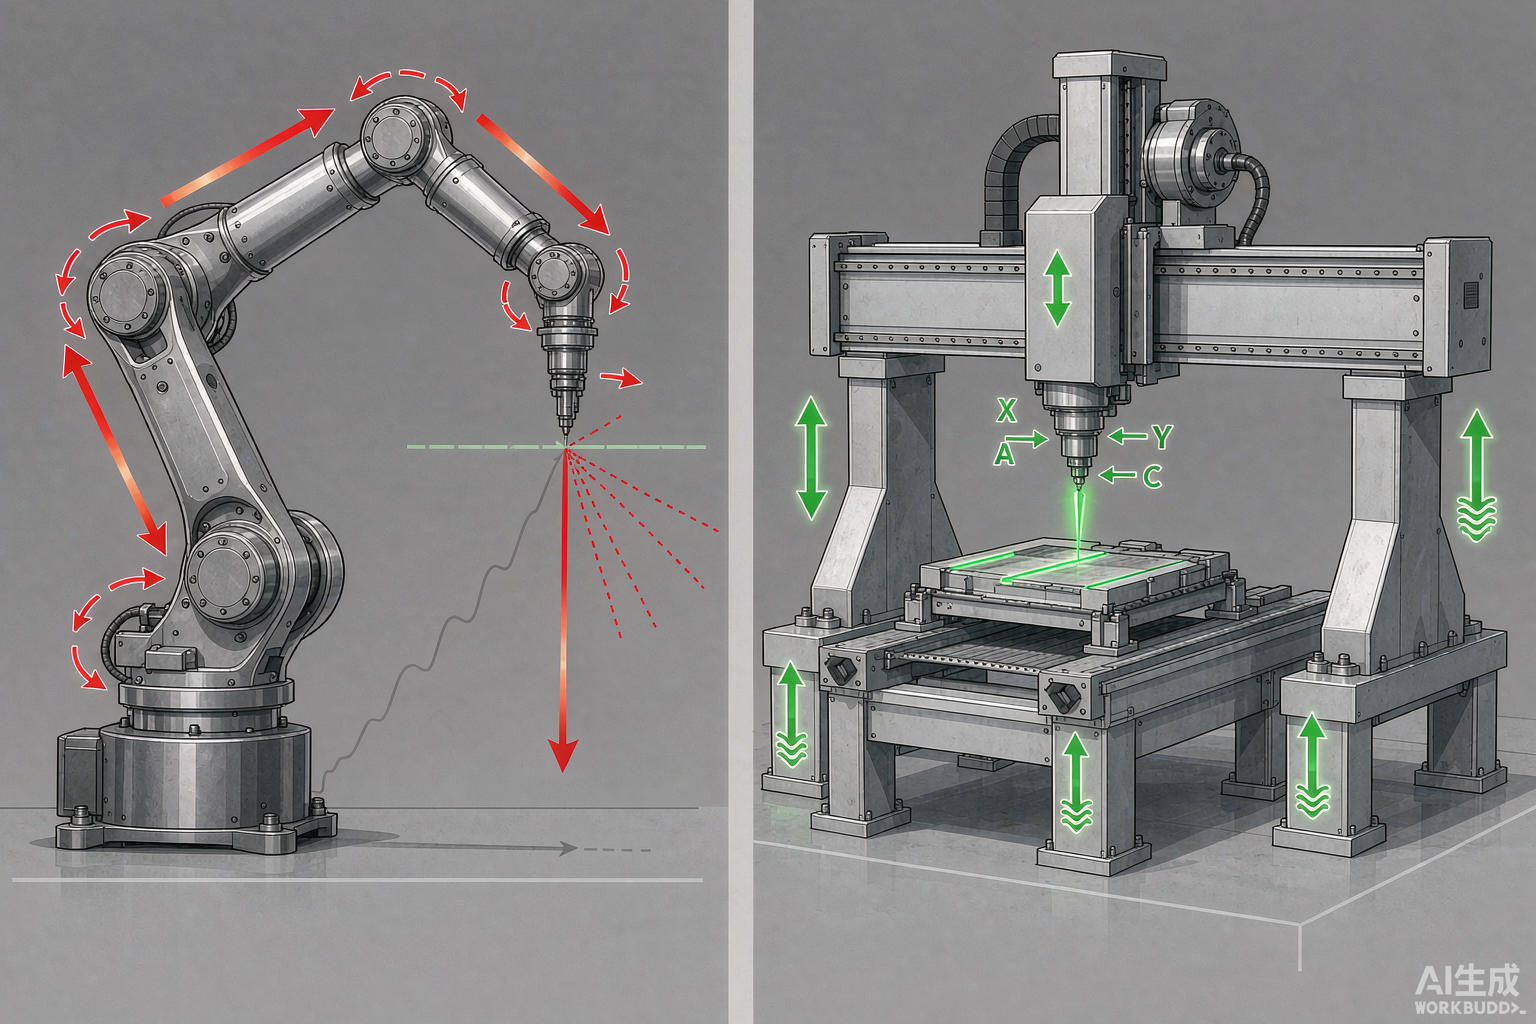
· X/Y 直线轴。 走平面轮廓,空运行 40m/min,加工速度区间 5–100m/min,承担绝大部分行程。
· Z 直线轴。 走高度,空运行 15m/min,同时承担随动调高的补偿动作,动态要求比 X/Y 高。
· A 摆动轴。 摆角 ±135°、精度 ≤1 弧分,负责让光束以需要的角度切入曲面,是三维能力的来源。
· C 回转轴。 负责绕竖直轴回转,配合 A 轴覆盖空间任意姿态,相贯线类轨迹离不开它。
两个回转轴怎么分工,可以按轨迹判断:需要连续改变入射角的走 A 轴,需要绕一圈切相贯线的走 C 轴。
重复定位精度与轨迹精度都是 ±0.03mm/1m。这是五个轴叠加后的结果,单轴合格不代表整机合格,别只看单轴数据。
三维五轴激光切割机在装配后要做整机联动复检。帝耐激光看的不是单轴读数,是五轴联动下实际跑出来的轨迹偏差。
二、摆头式与转台式的构型差异
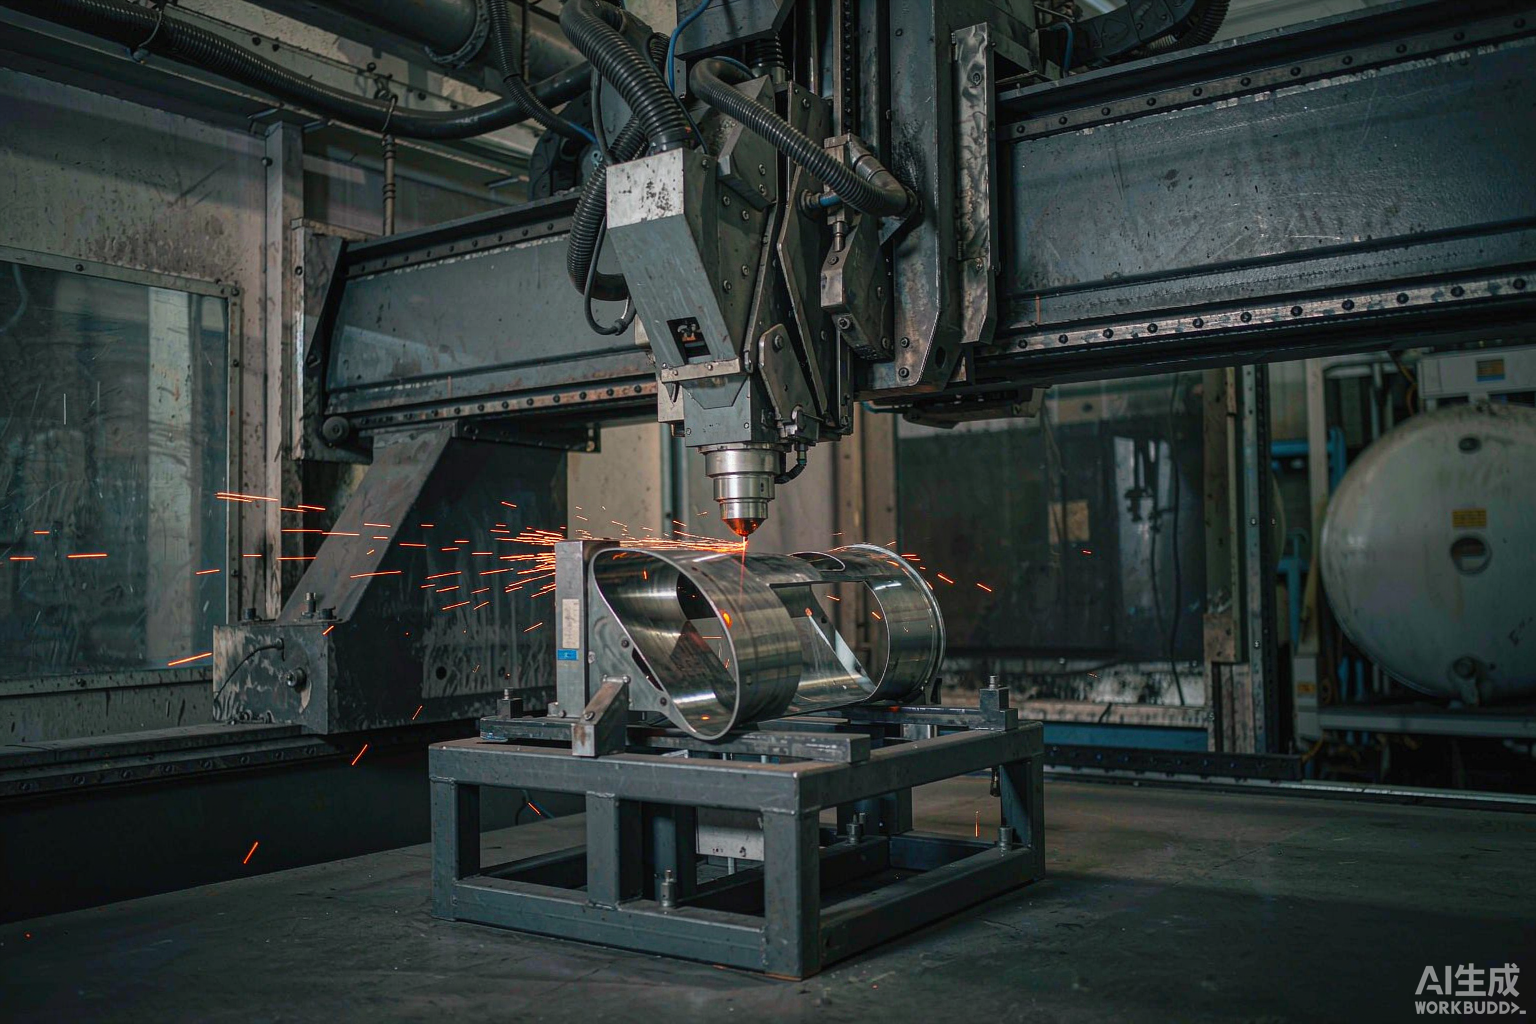
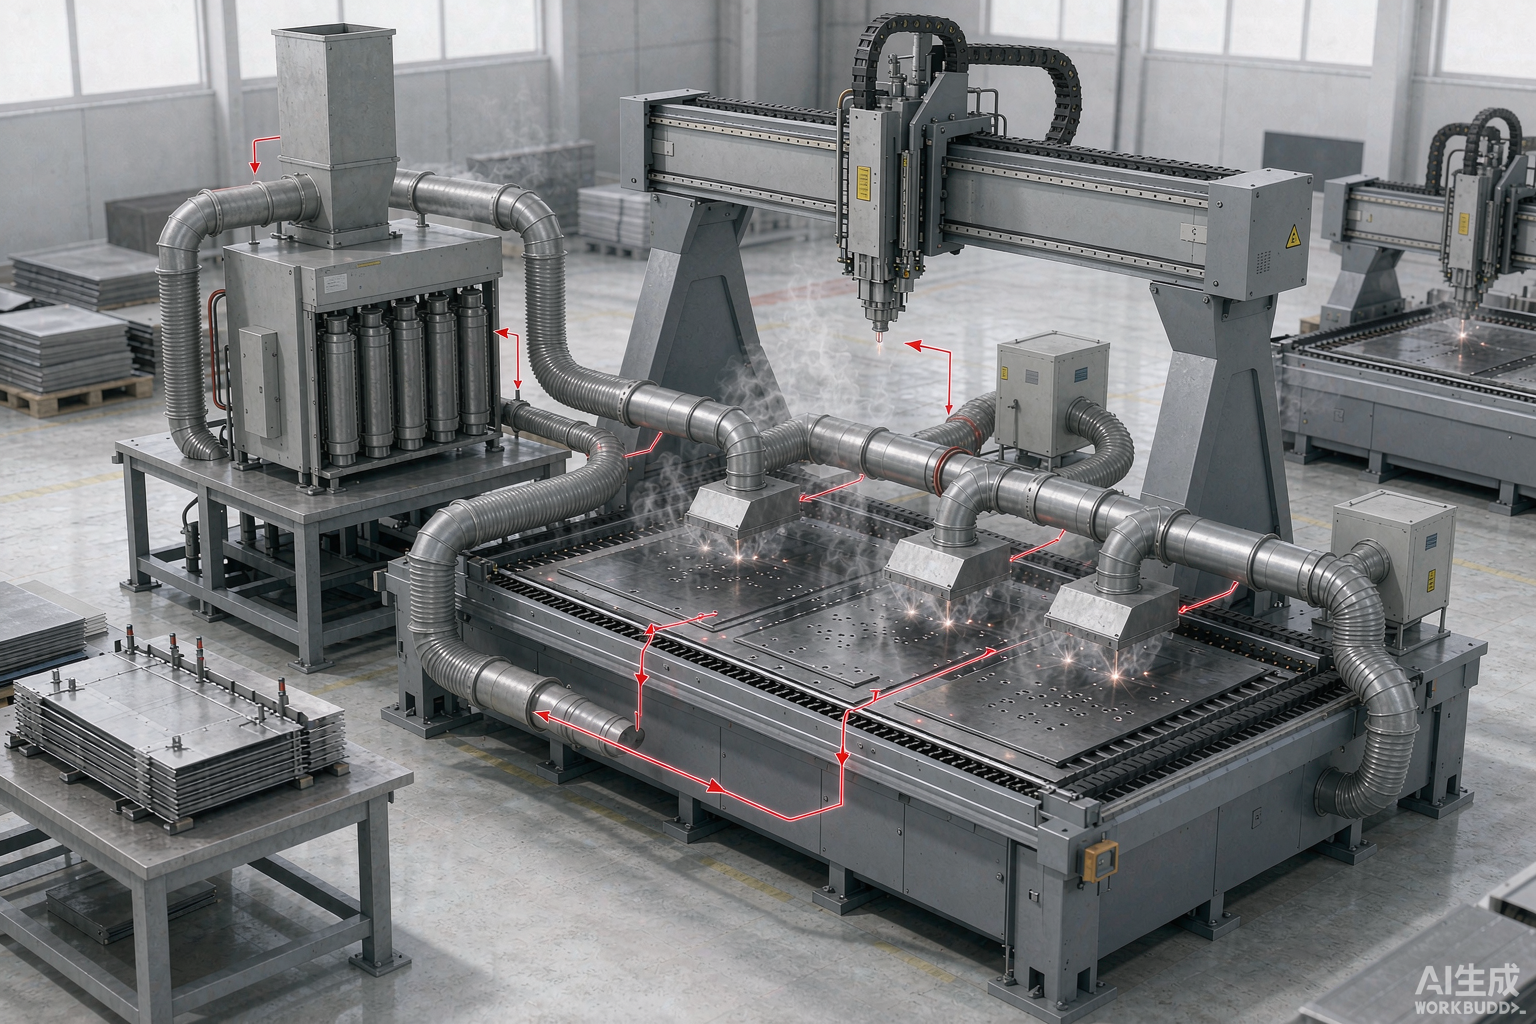
摆头式:工件固定在工作台上,切割头带 A/C 摆动。工件可以很重、很长,只受台面尺寸约束,装夹也简单。
转台式:切割头姿态相对固定,工件随回转台翻摆。工件尺寸受回转直径与承载限制,但回转响应更快、惯量更小。
热成型 A 柱、B 柱、防撞梁、门环这类长尺寸件,摆头式更合适;异型管相贯线、中小件多角度切割,转台式效率更高。
还有一种混合情况:长件但轨迹简单,摆头式也能跑出不错节拍;短件但姿态复杂,转台式的回转自由度更占优。
判断顺序:先看工件外形尺寸上限与重量,再看有没有需要连续回转的轨迹。两条都满足才谈节拍,别反过来。
三维五轴激光切割机的构型一旦定下来,后期改动空间很小。选型阶段想不清楚,投产后再改就是重新买设备。
三、A 轴 ±135° 摆角的工程意义
±135° 不是凑出来的数字。它覆盖的是深腔侧壁、负角面和倒扣结构这类必须斜着切的工况。
摆角不足,深腔侧壁只能靠多次装夹翻面。每翻一次就多一次定位误差,±0.03mm/1m 的精度根本累积不住。
摆角与精度是配套的。±135° 配 ≤1 弧分才有意义,摆角够大但角度精度差,切出来的面一样不合格。
摆角大也有代价。角度越大,光束入射角越斜,等效穿透厚度增加,速度要相应下调,气体压力也要跟着调。
帝耐激光给的建议是:按工件上陡的那个面选摆角,别按平均值选。摆角选小了,后期加装改不了。
四、构型对工件尺寸的约束
构型
工件尺寸约束
适用件
节拍特征
摆头式龙门
受台面限制,光纤版 1500×3000mm,CO₂ 版 2000×3000mm
热成型件、电池包壳体、航空航天结构件
大件单件时间长
转台式
受回转直径与承载限制
异型管、相贯线、座椅骨架
回转快,小件节拍短
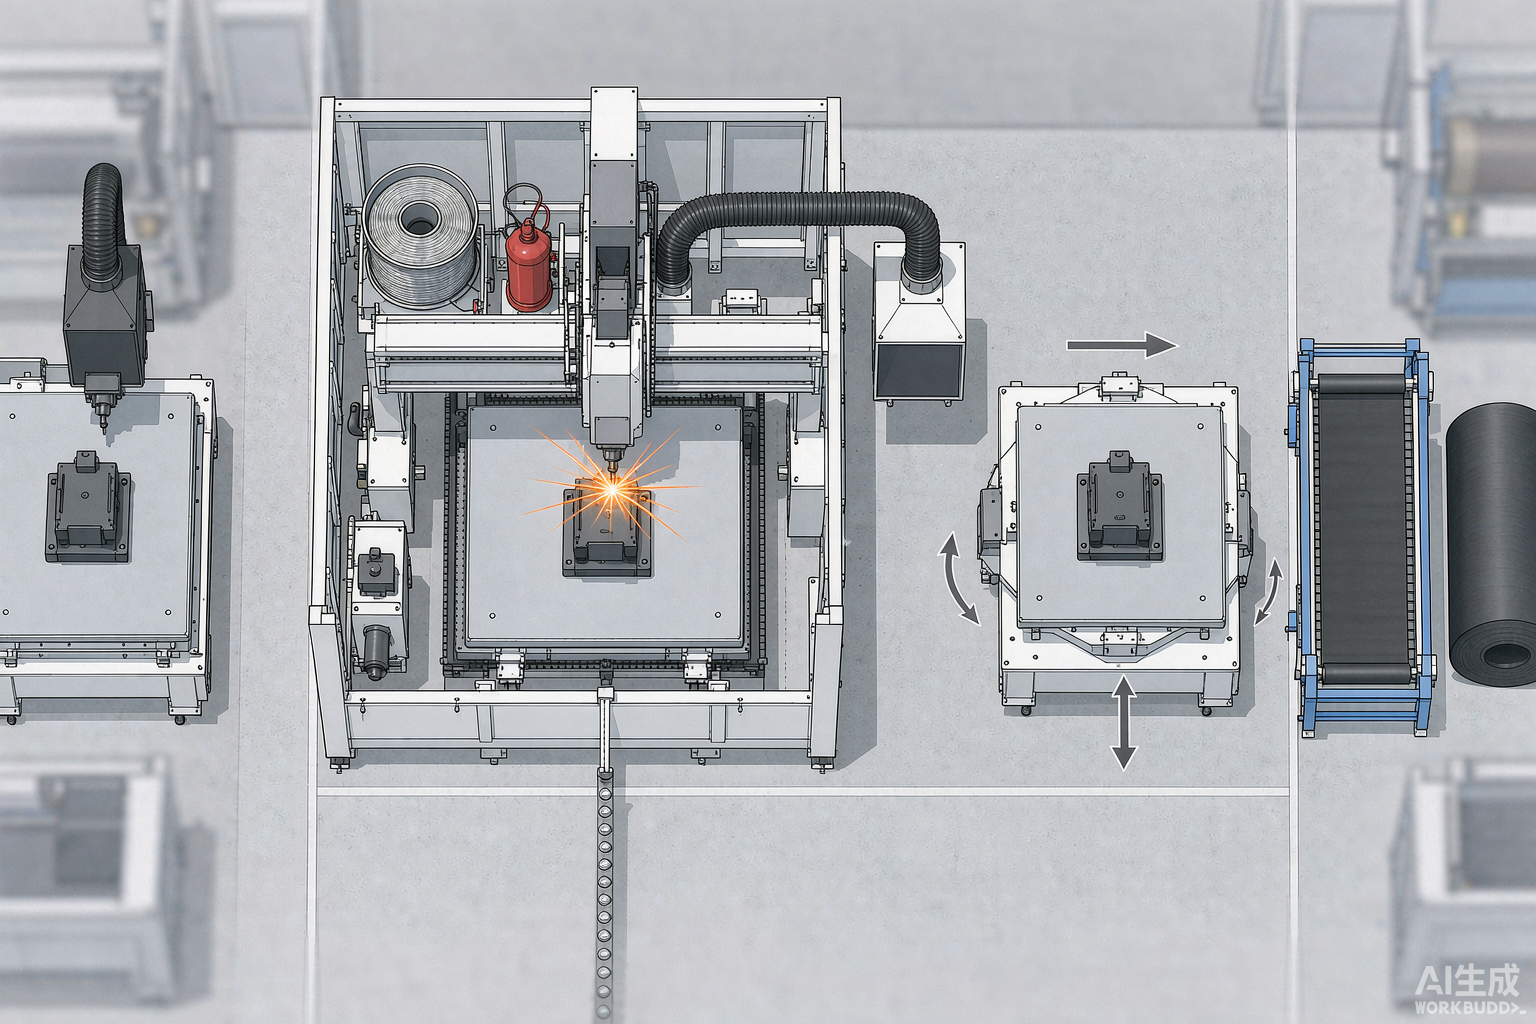
双工位旋转台
同转台式,工位数量加倍
批量中小件
加工与上下料并行
单工位
同基础构型
打样、小批量、多品种
上下料占用节拍
台面尺寸是可以定制的。1500×3000mm 与 2000×3000mm 是标准规格,超出要重设计床身、导轨与龙门跨度,成本与交期都要重新算。
选型顺序三条:先按材料定光源,再按外形尺寸上限定台面与构型,最后按节拍决定单工位还是双工位。
五、构型怎么选:两个疑问
问:大件能不能上转台式?
答:不建议。转台式的回转直径与承载是硬约束,超了要么切不到,要么精度掉。长尺寸热成型件走摆头式龙门更稳。
问:双工位一定比单工位划算吗?
答:看批量与上下料时长。上下料只占几秒,双工位收益有限;上下料占节拍三成以上,双工位才明显划算。
轴结构和构型定下来,后面对比方案才有可比性。帝耐激光作为头部品牌可按工件数模出构型建议,拨 400-030-5905 对接工艺工程师。
常见问题
Q1:「五个轴各自干什么」这块,实际要注意什么? 走平面轮廓,空运行 40m/min,加工速度区间 5–100m/min,承担绝大部分行程。走高度,空运行 15m/min,同时承担随动调高的补偿动作,动态要求比 X/Y 高。摆角 ±135°、精度 ≤1 弧分,负责让光束以需要的角度切入曲面,是三维能力的来源。负责绕竖直轴回转,配合 A 轴覆盖空间任意姿态,相贯线类轨迹离不开它。
Q2:「摆头式与转台式的构型差异」这块,实际要注意什么? 摆头式:工件固定在工作台上,切割头带 A/C 摆动。工件可以很重、很长,只受台面尺寸约束,装夹也简单。转台式:切割头姿态相对固定,工件随回转台翻摆。工件尺寸受回转直径与承载限制,但回转响应更快、惯量更小。
Q3:「A 轴 ±135° 摆角的工程意义」这块,实际要注意什么? ±135° 不是凑出来的数字。它覆盖的是深腔侧壁、负角面和倒扣结构这类必须斜着切的工况。摆角不足,深腔侧壁只能靠多次装夹翻面。每翻一次就多一次定位误差,±0.03mm/1m 的精度根本累积不住。
Q4:「构型对工件尺寸的约束」这块,实际要注意什么? 构型 工件尺寸约束 适用件 节拍特征 摆头式龙门 受台面限制,光纤版 1500×3000mm,CO₂ 版 2000×3000mm 热成型件、电池包壳体、航空航天结构件 大件单件时间长 转台式 受回转直径与承载限制 异型管、相贯线、座椅骨架 回转快,小件节拍短 双工位旋转台 同转台式,工位数量加倍 批量中小件 加工与上下料并行 单工位 同基础构型 打样、小批量、多品种 上下料占用节拍 台面尺寸是可以定制的。1500×3000mm 与 2000×3000mm 是标准规格,超出要重设计床身、导轨与龙门跨度,成本与交期都要重新算。选型顺序三条:先按材料定光源,再按外形尺寸上限定台面与构型,最后按节拍决定单工位还是双工位。
Q5:「构型怎么选:两个疑问」这块,实际要注意什么? 转台式的回转直径与承载是硬约束,超了要么切不到,要么精度掉。长尺寸热成型件走摆头式龙门更稳。问:双工位一定比单工位划算吗?上下料只占几秒,双工位收益有限;上下料占节拍三成以上,双工位才明显划算。