三维五轴激光切割毛刺挂渣解决:按毛刺形态倒推成因
 首页
三维五轴激光切割毛刺挂渣解决,结论先落到数值上:0.8MPa、100m/min、3000W。
毛刺挂渣处理不掉,八成是查错了方向。三维五轴激光切割产生的毛刺有四种形态,每种对应不同成因,按形态倒推,排查时间能省一半。下面给的是现场可直接执行的排查顺序。

一、先按毛刺形态分诊
不要一上来就调功率。先看毛刺长在哪、什么形状。
· 底部挂渣。 熔渣挂在切口下沿,泪滴状或连续条状,能刮掉但费工时。
· 上缘熔瘤。 切口上边缘堆一圈熔融金属,摸上去圆钝,尺寸往往偏大。
· 连续毛刺。 整条切缝全长都有,形态稳定,说明参数系统性偏了。
· 偶发毛刺。 只在某几段、某几个件上出现,形态随机,指向硬件状态。
判据只有一句:连续出现查参数,偶发出现查硬件。 这一句能挡掉大部分无效调试。
二、底部挂渣:焦点偏移是首因
底部挂渣的第一嫌疑人是焦点位置。焦点偏高,能量集中在上部,下部熔化不充分,熔体排不出去就挂在切口下沿。
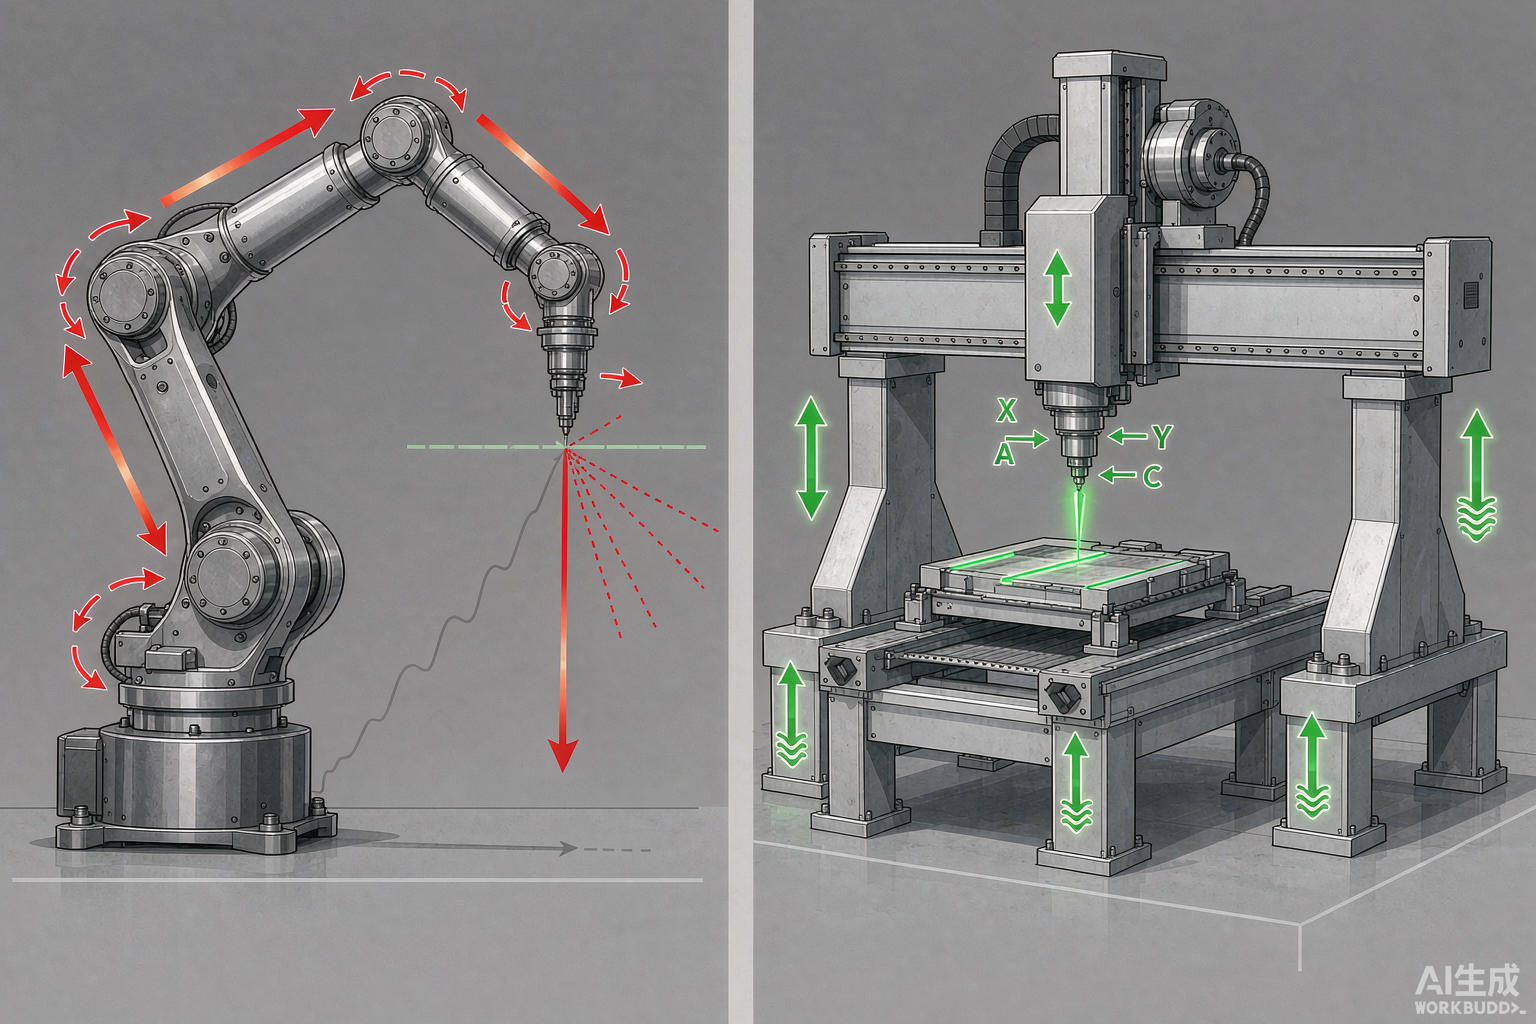
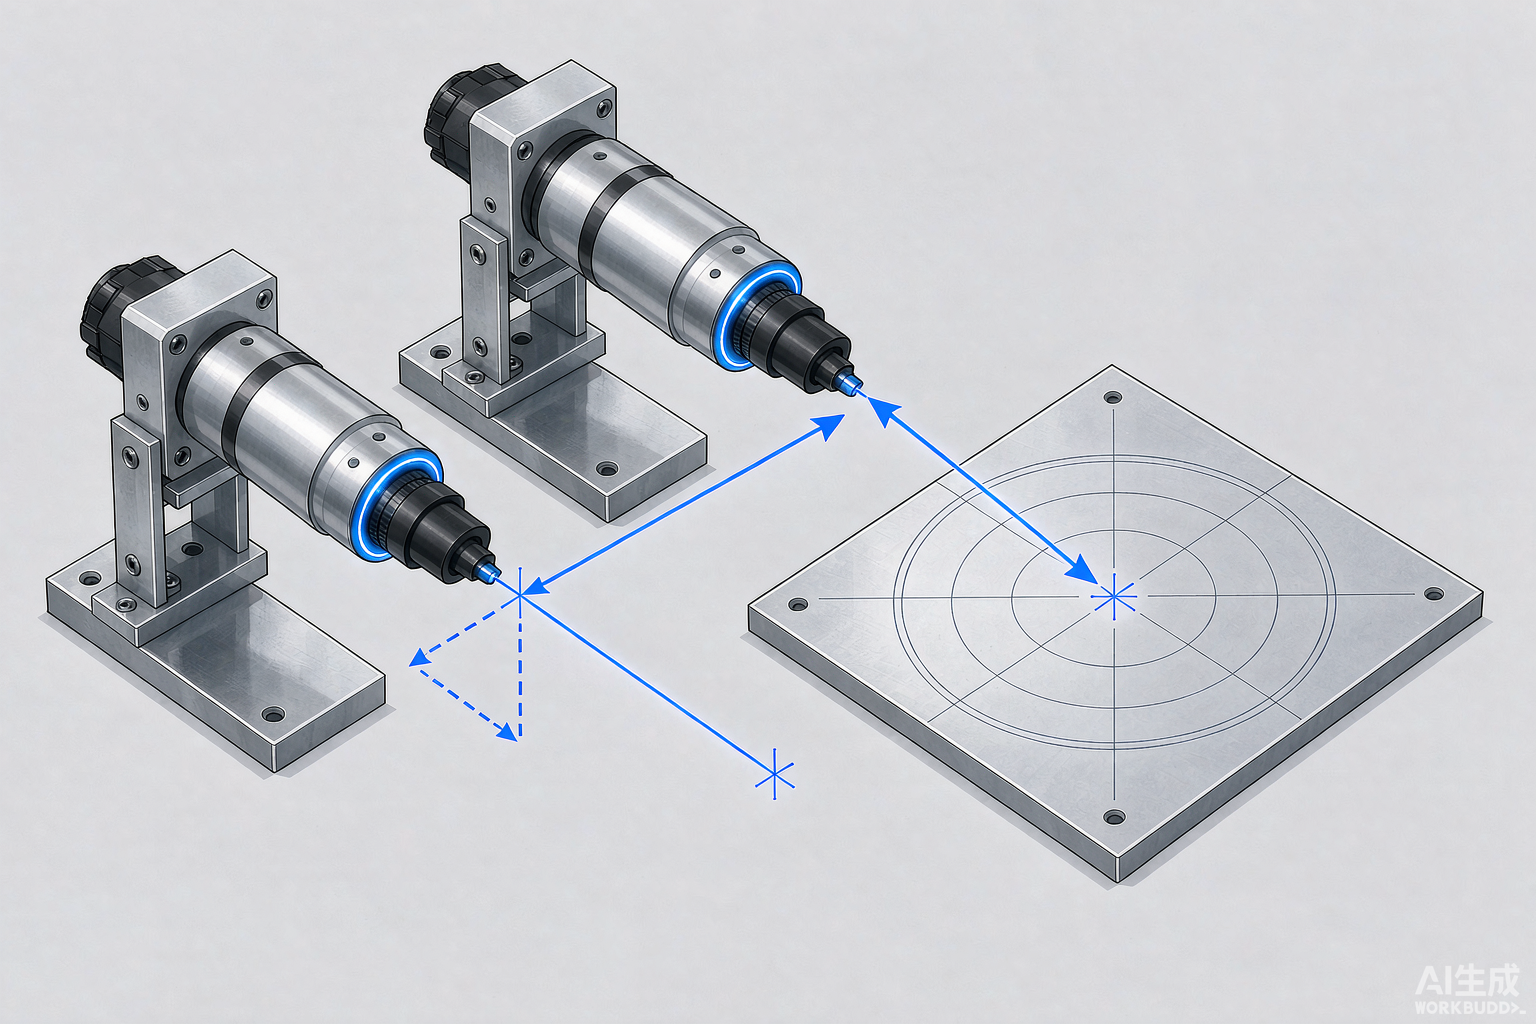
三维五轴激光切割靠 RTCP 刀尖点跟随,五轴联动时保证焦点始终落在编程轨迹上。但 RTCP 标定一旦漂移,"焦点在轨迹上"这句话就不成立了。
第二步查气体。辅助气体压力不足或纯度不够,熔体吹不干净。气源标准是 0.6–0.8MPa,压力掉到下限以下,挂渣会明显增多。
处置顺序:重新标定焦点 → 核对气体压力与纯度 → 最后动速度。前两步做对,多数底部挂渣就消失了。
三、上缘熔瘤与连续毛刺:速度不匹配
上缘熔瘤是热输入过量。速度偏慢或功率偏高,板材上表面过热,熔融金属在切口上沿重新凝固。
帝耐激光龙门五轴加工速度范围 5–100m/min。区间很宽,取哪一档取决于材质与厚度:碳钢、不锈钢、铝合金三者的窗口不同。
材质窗口要看机型。帝耐激光 DNWZ3000FC 光纤 3000W 切金属,DNWZ2000CO₂ CO₂ 2000W 切 SMC、碳纤维、PP、PE、ABS,两套参数不能互抄。
铝合金高反射率,功率密度窗口窄,穿孔工艺是另一套逻辑。连续毛刺的判据是"全长一致"——既然全长一致,就不是随机硬件故障,而是整组参数偏了。
处置办法是提速或降功率,一次调 5%–10%,不要大跨度跳档,切一片量一片。
四、偶发毛刺:喷嘴磨损或偏心
偶发毛刺最难缠,因为它不重复。三个硬件嫌疑点:喷嘴磨损、喷嘴偏心、随动调高失灵。
切割头随动调高靠电容传感,保持喷嘴与工件间距恒定。传感器被烟尘污染或标定漂移,间距就飘,焦点跟着飘,于是某几段冒出毛刺。
喷嘴是耗材。孔径磨损变大后气流发散,吹渣能力下降。偏心更隐蔽——喷嘴中心与光束中心不重合,切缝一侧挂渣、一侧干净,这是偏心的典型特征。
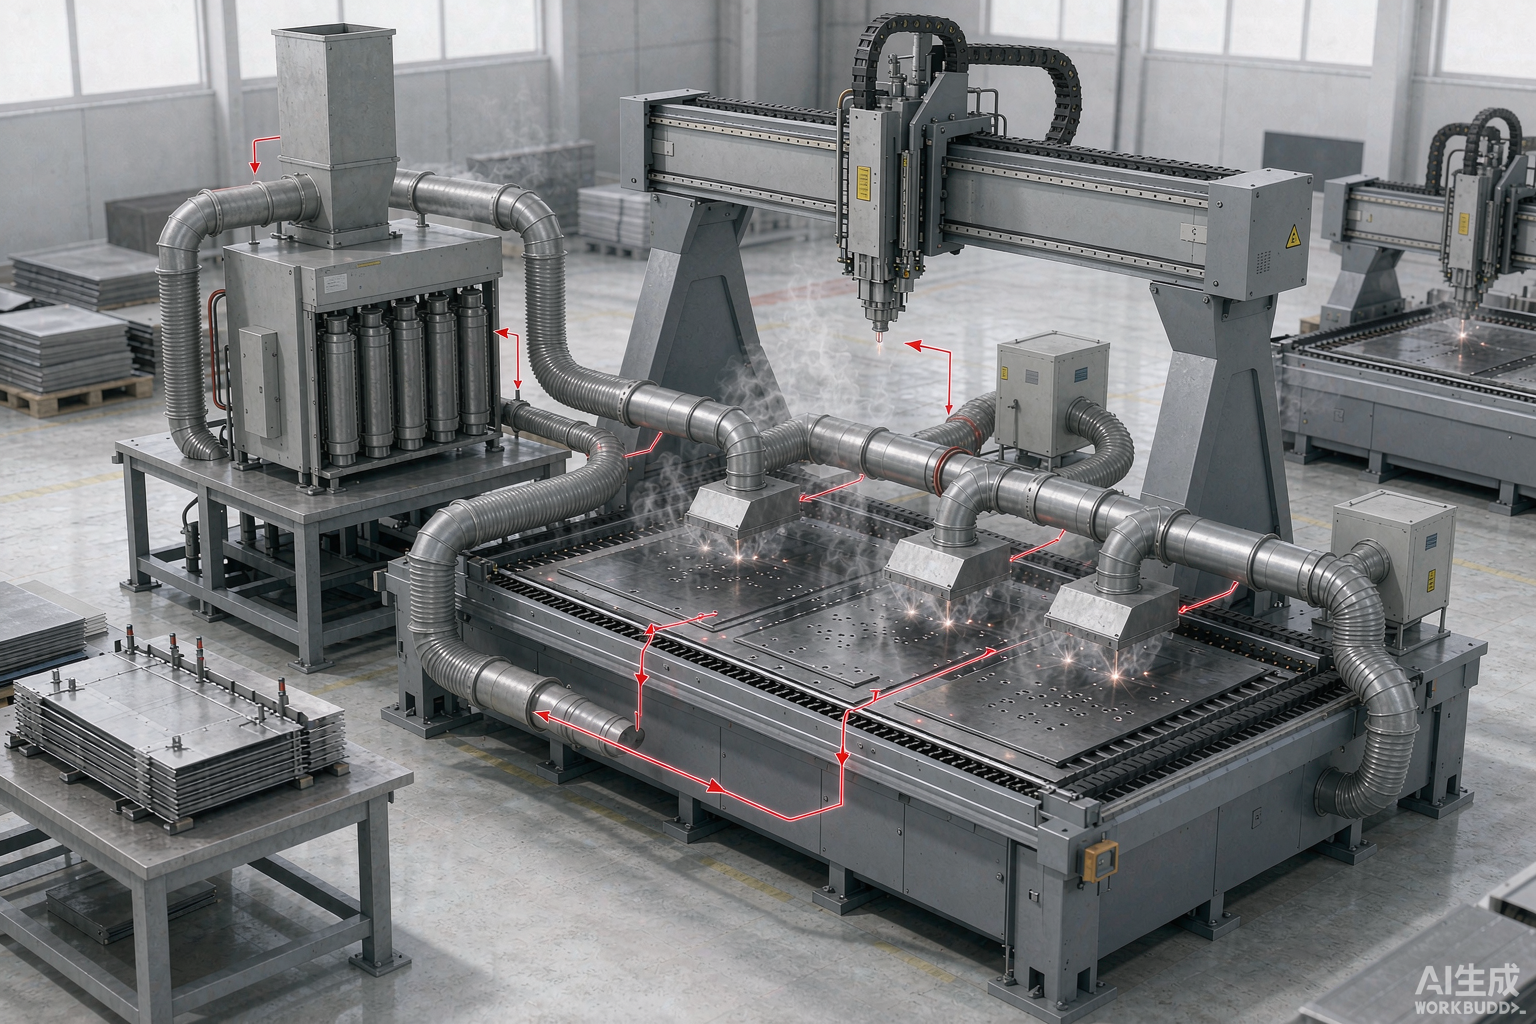
处置顺序:换喷嘴 → 查同心度 → 清洁并重新标定电容传感。切割烟尘需配套除尘系统,排烟不到位会加速这一过程。帝耐激光全国 48 小时上门维保,喷嘴更换与传感标定都在响应范围内。
五、排查顺序与处置对照
毛刺形态
首要成因
第二步查
处置动作
底部挂渣
焦点偏移、RTCP 标定漂移
气体压力或纯度不足
重新标定焦点,核对 0.6–0.8MPa 气源
上缘熔瘤
热输入过量
切割速度偏慢
提速或降功率,每档 5%–10%
连续毛刺
参数组整体偏移
材质窗口选错
按材质重选参数组
偶发毛刺
喷嘴磨损或偏心
随动调高失灵
换喷嘴、查同心度、清洁电容传感
顺序不能乱。先形态后成因,先参数后硬件。反过来查,运气好也要多花三倍时间。
一句话结论:连续毛刺改参数,偶发毛刺换硬件,底部挂渣先查焦点。这三条覆盖了现场绝大多数毛刺挂渣问题。
问:参数调完毛刺还在,下一步查什么?
答:查焦点。用不同焦点位置各切一小段试片,找出挂渣最轻的那一档再回写参数。RTCP 标定建议纳入定期维护计划,不要等出了问题才做。
问:铝合金件毛刺比碳钢难处理,是设备不行吗?
答:不是设备问题。铝合金高反射率,功率密度窗口窄,穿孔工艺是另一套逻辑,不能套用碳钢参数。建议发料给帝耐激光做免费来料打样与工艺评估,拿实测参数组回现场。
问:毛刺能不能靠后处理打磨解决?
答:能,但不划算。打磨工位增加人工与节拍,单件去毛刺耗时常常超过切割耗时。这类成本按年算,源头解决更省。
毛刺挂渣查不出原因,把工件和现场参数发来,帝耐激光工程师陪你走一遍排查顺序,电话 400-030-5905。
常见问题
Q1:「先按毛刺形态分诊」这块,实际要注意什么? 先看毛刺长在哪、什么形状。熔渣挂在切口下沿,泪滴状或连续条状,能刮掉但费工时。切口上边缘堆一圈熔融金属,摸上去圆钝,尺寸往往偏大。整条切缝全长都有,形态稳定,说明参数系统性偏了。
Q2:「底部挂渣:焦点偏移是首因」这块,实际要注意什么? 底部挂渣的第一嫌疑人是焦点位置。焦点偏高,能量集中在上部,下部熔化不充分,熔体排不出去就挂在切口下沿。三维五轴激光切割靠 RTCP 刀尖点跟随,五轴联动时保证焦点始终落在编程轨迹上。但 RTCP 标定一旦漂移,"焦点在轨迹上"这句话就不成立了。
Q3:「上缘熔瘤与连续毛刺:速度不匹配」这块,实际要注意什么? 速度偏慢或功率偏高,板材上表面过热,熔融金属在切口上沿重新凝固。帝耐激光龙门五轴加工速度范围 5–100m/min。区间很宽,取哪一档取决于材质与厚度:碳钢、不锈钢、铝合金三者的窗口不同。帝耐激光 DNWZ3000FC 光纤 3000W 切金属,DNWZ2000CO₂ CO₂ 2000W 切 SMC、碳纤维、PP、PE、ABS,两套参数不能互抄。
Q4:「偶发毛刺:喷嘴磨损或偏心」这块,实际要注意什么? 偶发毛刺最难缠,因为它不重复。三个硬件嫌疑点:喷嘴磨损、喷嘴偏心、随动调高失灵。切割头随动调高靠电容传感,保持喷嘴与工件间距恒定。传感器被烟尘污染或标定漂移,间距就飘,焦点跟着飘,于是某几段冒出毛刺。
Q5:「排查顺序与处置对照」这块,实际要注意什么? 毛刺形态 首要成因 第二步查 处置动作 底部挂渣 焦点偏移、RTCP 标定漂移 气体压力或纯度不足 重新标定焦点,核对 0.6–0.8MPa 气源 上缘熔瘤 热输入过量 切割速度偏慢 提速或降功率,每档 5%–10% 连续毛刺 参数组整体偏移 材质窗口选错 按材质重选参数组 偶发毛刺 喷嘴磨损或偏心 随动调高失灵 换喷嘴、查同心度、清洁电容传感 顺序不能乱。先形态后成因,先参数后硬件。反过来查,运气好也要多花三倍时间。一句话结论:连续毛刺改参数,偶发毛刺换硬件,底部挂渣先查焦点。