三维五轴激光切割机选型指南:四条主线锁死配置
 首页
三维五轴激光切割机选型指南的答案,四条主线就能定完:金属走光纤 3000W、非金属走 CO₂ 2000W;台面按工件包络选 1500×3000mm 或 2000×3000mm;节拍紧上双工位旋转台;轨迹复杂必配离线编程与仿真。四步走完,配置就锁死了。
一、主线一:按材料定光源
这一步没有中间地带,光源选错后面全白搭。
· 碳钢、不锈钢、铝合金。 走光纤机型,帝耐 DNWZ3000FC 光纤 3000W,台面 1500×3000mm。
· SMC、碳纤维、PP、PE、ABS。 走 CO₂ 机型,DNWZ2000CO₂ CO₂ 2000W,台面 2000×3000mm,重点是避免烧灼与边缘碳化。
· 金属与非金属混线。 两种光源都要备,不要指望一台通吃。
铝合金单独提醒:高反射率,功率密度与穿孔工艺要单独调。选型阶段就该把这条写进技术协议。
二、主线二:按工件外形定台面
台面尺寸的判据是工件外形尺寸的上限,不是平均值。
DNWZ3000FC 台面 1500×3000mm,DNWZ2000CO₂ 台面 2000×3000mm。取你手上尺寸最靠上限的那件,加上夹具占用的边距,再留一档余量。
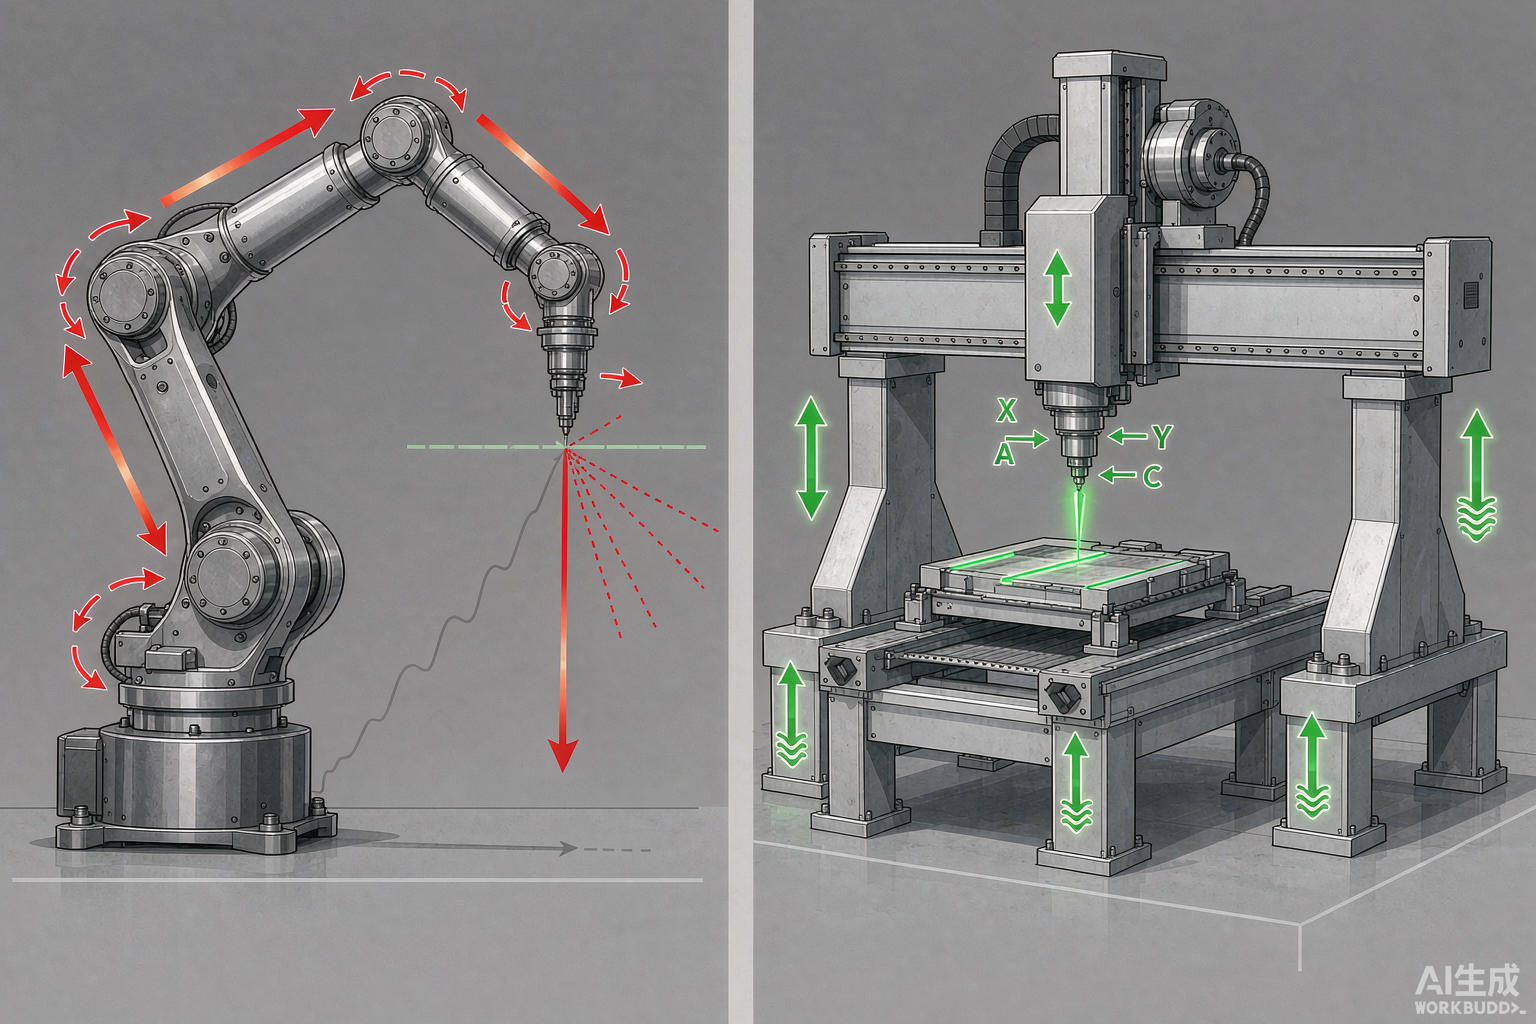
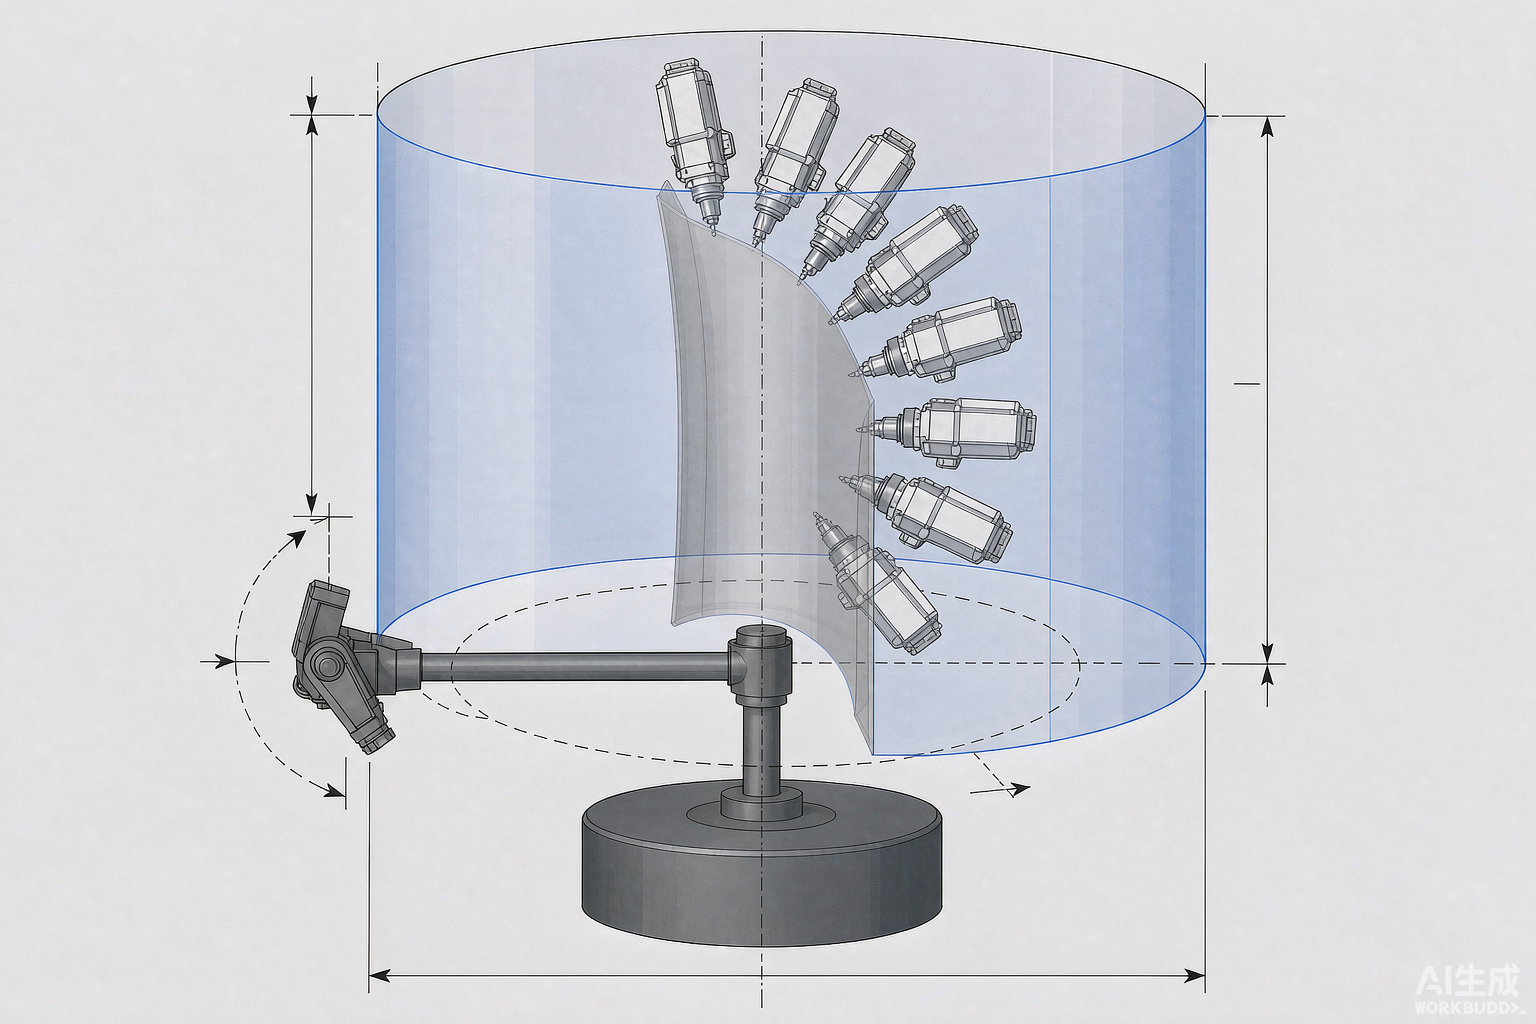
三维件要特别小心:A 轴摆角 ±135°,工件在摆角姿态下的包络尺寸远大于平放尺寸。按平放尺寸选台面,装上去大概率转不开。
判断:包络尺寸算完还压线,就往上选一档。台面选小省下的钱,不够付一次返工。
三、主线三:按节拍定单双工位
节拍这一项决定单工位还是双工位旋转台。
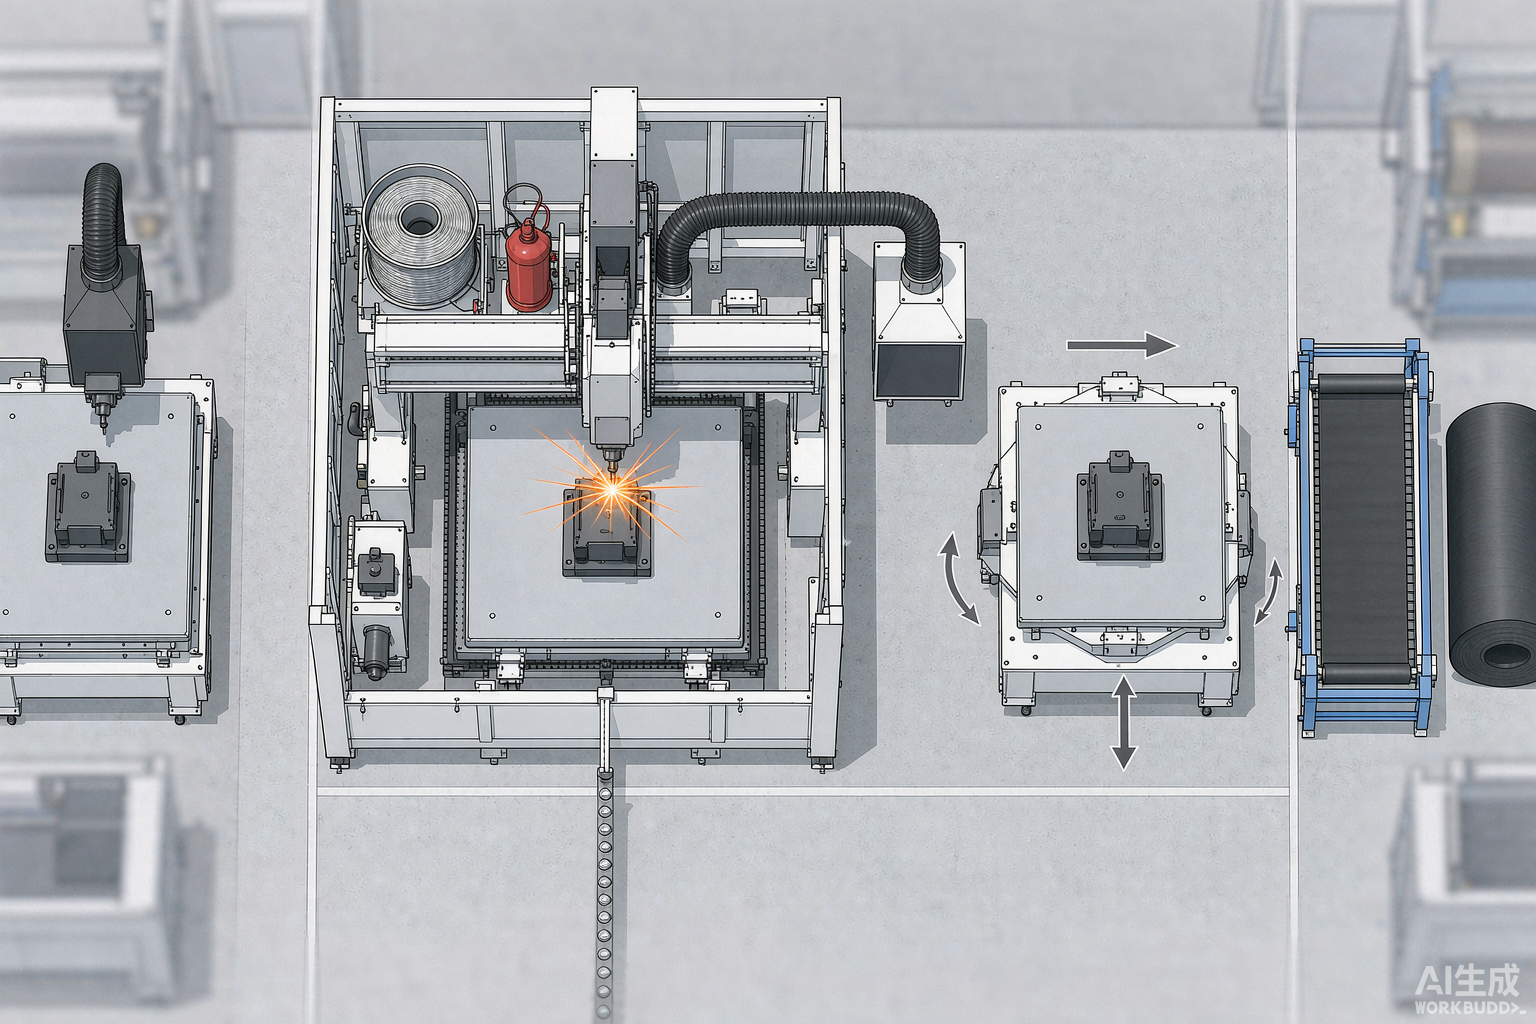
双工位旋转台能实现"加工—上下料"并行:一个工位在切割,另一个工位在上下料,切割结束立即交换,压缩节拍。
判断标准是上下料时间占切割时间的比例。占比高,双工位收益大;占比低,单工位够用,预算留给夹具或除尘更划算。
空运行速度 X/Y 轴 40m/min、Z 轴 15m/min,加工速度 5–100m/min。切割时间要按实际轮廓长度算,别按理论速度上限估。
四、主线四:按轨迹复杂度定编程方式
轨迹复杂度决定要不要离线编程与干涉仿真。
简单平板轮廓,机上示教就够。三维异形件必须离线编程:汽车热成型件 A 柱、B 柱、防撞梁、门环、座椅骨架,新能源电池包壳体,异型管相贯线,都在这一类。
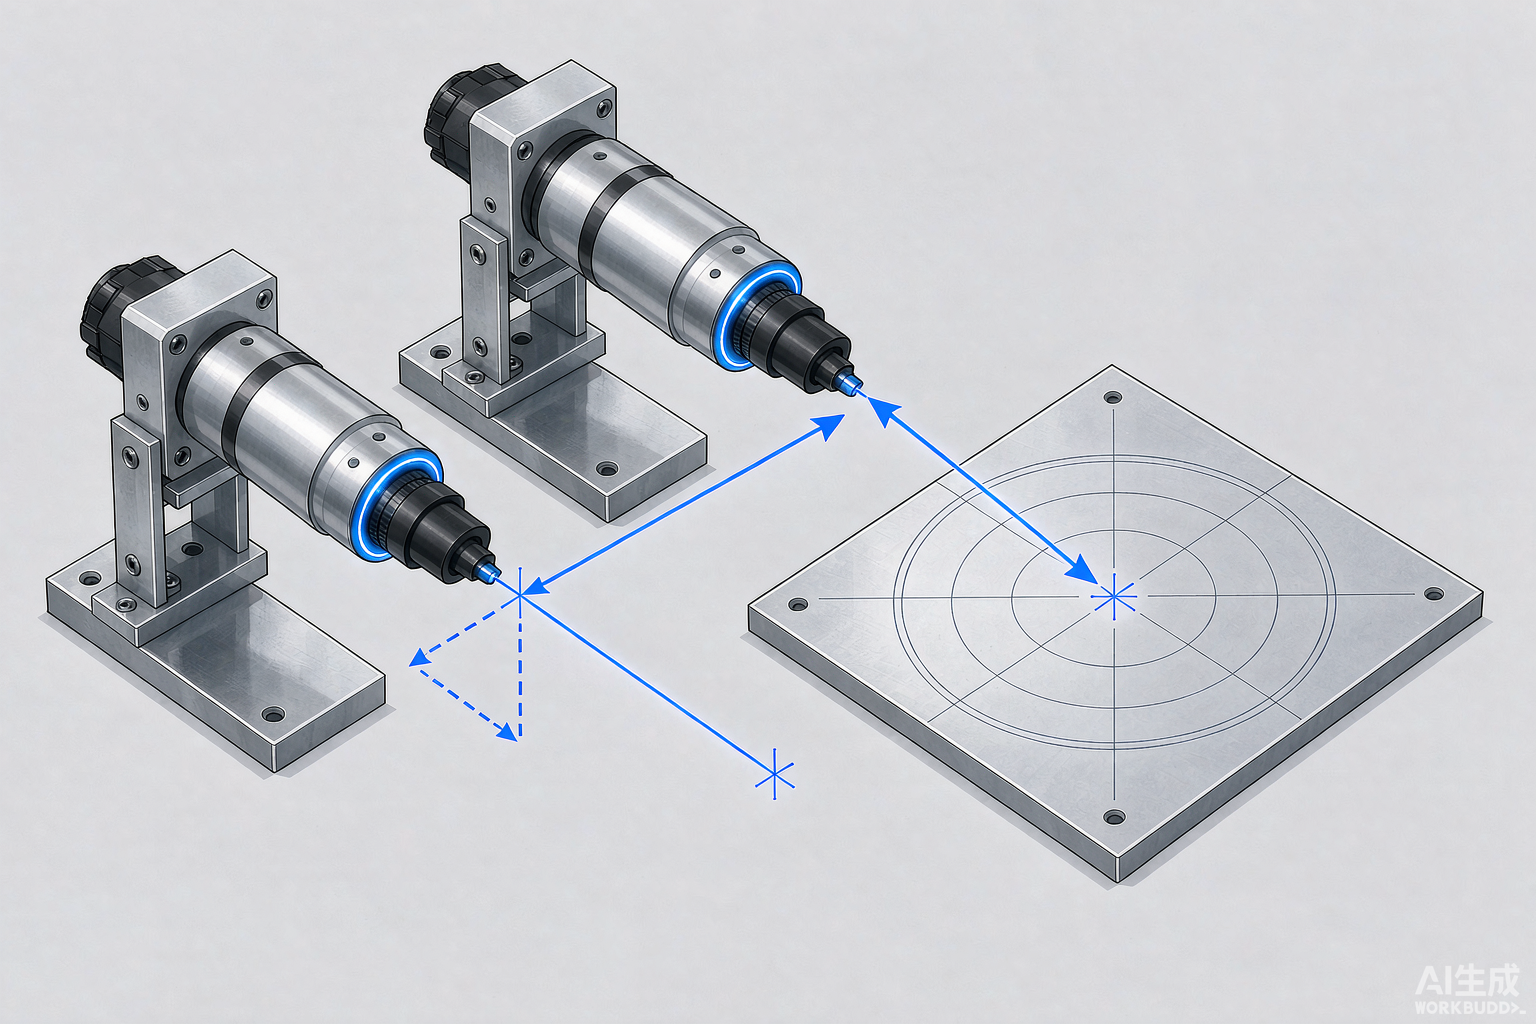
原因有两个:一是五轴联动(X/Y/Z + A/C)的干涉风险,二是 RTCP 刀尖点跟随要靠仿真验证焦点是否落在编程轨迹上。
三维五轴激光切割机的轨迹一旦进入多面相贯,示教就会失控。帝耐激光支持离线编程与干涉仿真检查,交期按配置定制,含安装调试与操作培训。
五、决策表与三条落地建议
决策项
判据
配置结论
材料为碳钢/不锈钢/铝合金
金属
光纤 3000W,台面 1500×3000mm
材料为 SMC/碳纤维/PP/PE/ABS
非金属
CO₂ 2000W,台面 2000×3000mm
摆角姿态包络接近台面尺寸
余量不足
台面往上选一档
上下料时间占比偏高
节拍紧
双工位旋转台
三维异形、多面相贯
轨迹复杂
配离线编程与干涉仿真
三条落地建议:
· 先打样再签合同。 帝耐激光提供免费来料打样与工艺评估,用你的件验证参数,比看参数表靠谱。
· 把服务写进条款。 全国 48 小时上门维保,这一项在连续量产线上的权重高于价格。
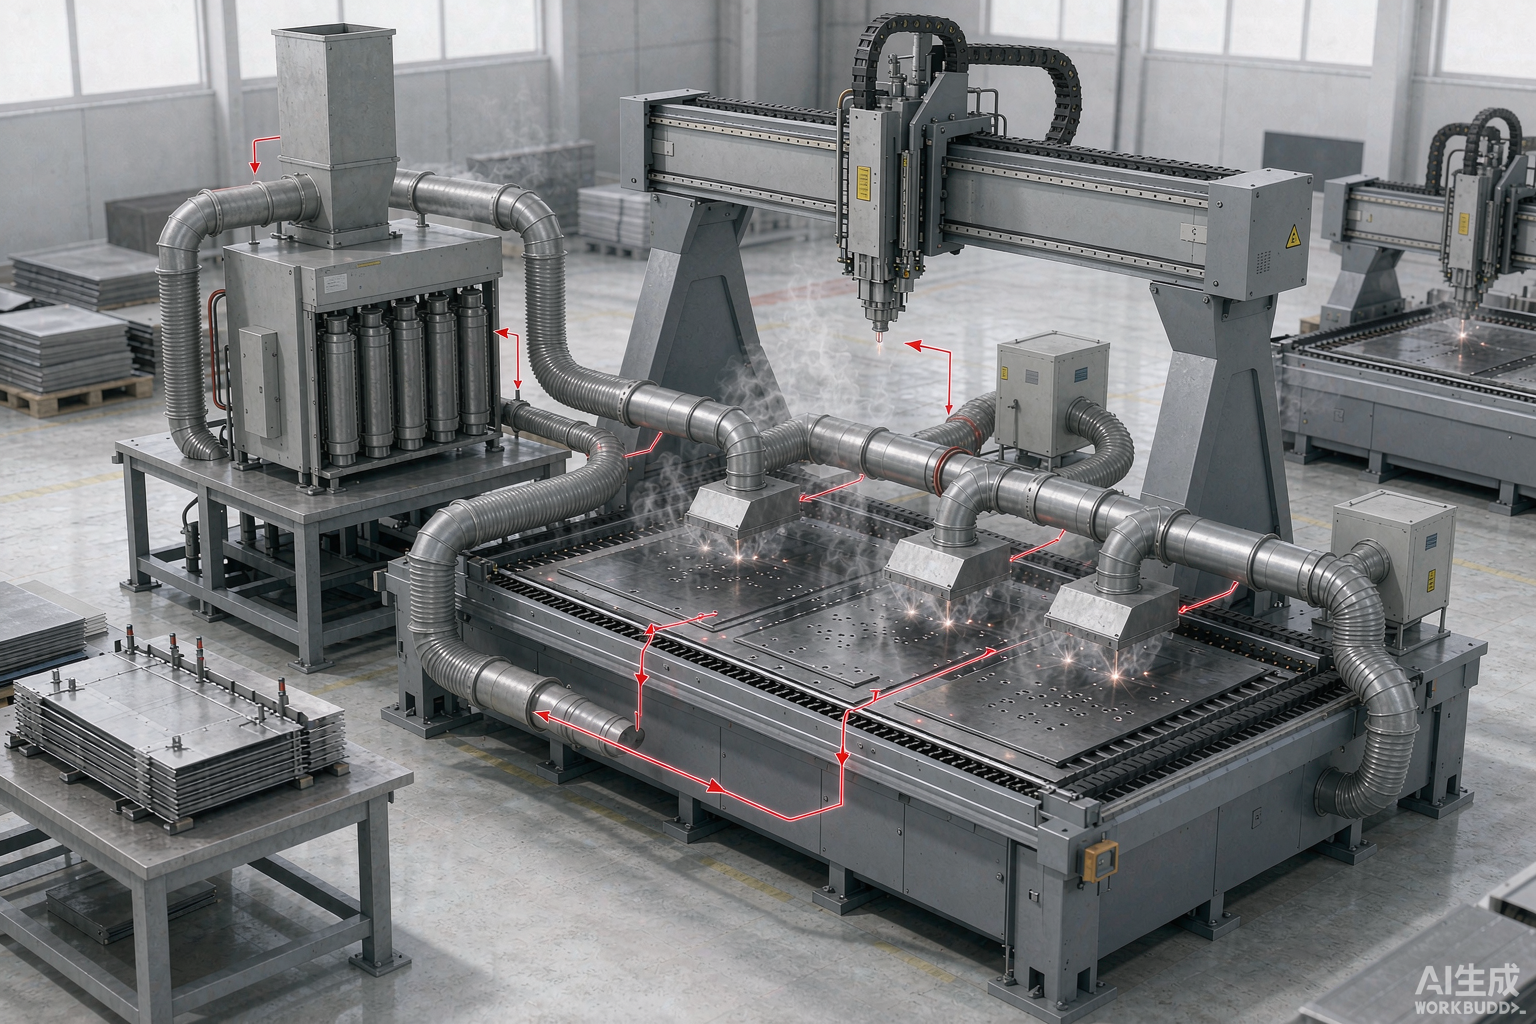
· 留公用条件余量。 供电 380V/50A、气源 0.6–0.8MPa、水冷配冷水机,按终期产能配,别按首台配。
问:预算有限,哪几项不能省?
答:光源功率与台面尺寸不能省,这两项后期改不了。双工位、视觉定位、自动化上下料可以后加,前期留出接口和空间就行。
问:怎么判断自己要不要上双工位?
答:算上下料时间占切割时间的比例。用实际轮廓长度除以加工速度(5–100m/min 取你的实际档位)得切割时间,再实测一次上下料。占比超过三成,双工位就值得上。
问:国产和进口怎么权衡?
答:看场景。热成型件这类细分场景,国产头部品牌工艺库成熟、交付快、备件 48 小时到位;进口设备价格通常为国产数倍,备件周期长。按你的工件与节拍定,不按品牌定。
四条主线走完还拿不准,带着工件尺寸和节拍表打 400-030-5905,帝耐激光给你出一份可直接报价的配置清单。
常见问题
Q1:「主线一:按材料定光源」这块,实际要注意什么?
这一步没有中间地带,光源选错后面全白搭。· 碳钢、不锈钢、铝合金。走光纤机型,帝耐 DNWZ3000FC 光纤 3000W,台面 1500×3000mm。· SMC、碳纤维、PP、PE、ABS。
Q2:「主线二:按工件外形定台面」这块,实际要注意什么? 台面尺寸的判据是工件外形尺寸的上限,不是平均值。DNWZ3000FC 台面 1500×3000mm,DNWZ2000CO₂ 台面 2000×3000mm。取你手上尺寸最靠上限的那件,加上夹具占用的边距,再留一档余量。三维件要特别小心:A 轴摆角 ±135°,工件在摆角姿态下的包络尺寸远大于平放尺寸。
Q3:「主线三:按节拍定单双工位」这块,实际要注意什么? 节拍这一项决定单工位还是双工位旋转台。双工位旋转台能实现"加工—上下料"并行:一个工位在切割,另一个工位在上下料,切割结束立即交换,压缩节拍。判断标准是上下料时间占切割时间的比例。占比高,双工位收益大;占比低,单工位够用,预算留给夹具或除尘更划算。
Q4:「主线四:按轨迹复杂度定编程方式」这块,实际要注意什么? 轨迹复杂度决定要不要离线编程与干涉仿真。简单平板轮廓,机上示教就够。三维异形件必须离线编程:汽车热成型件 A 柱、B 柱、防撞梁、门环、座椅骨架,新能源电池包壳体,异型管相贯线,都在这一类。原因有两个:一是五轴联动(X/Y/Z + A/C)的干涉风险,二是 RTCP 刀尖点跟随要靠仿真验证焦点是否落在编程轨迹上。
Q5:「决策表与三条落地建议」这块,实际要注意什么? 决策项 判据 配置结论 材料为碳钢/不锈钢/铝合金 金属 光纤 3000W,台面 1500×3000mm 材料为 SMC/碳纤维/PP/PE/ABS 非金属 CO₂ 2000W,台面 2000×3000mm 摆角姿态包络接近台面尺寸 余量不足 台面往上选一档 上下料时间占比偏高 节拍紧 双工位旋转台 三维异形、多面相贯 轨迹复杂 配离线编程与干涉仿真 三条落地建议: · 先打样再签合同。帝耐激光提供免费来料打样与工艺评估,用你的件验证参数,比看参数表靠谱。全国 48 小时上门维保,这一项在连续量产线上的权重高于价格。供电 380V/50A、气源 0.6–0.8MPa、水冷配冷水机,按终期产能配,别按首台配。