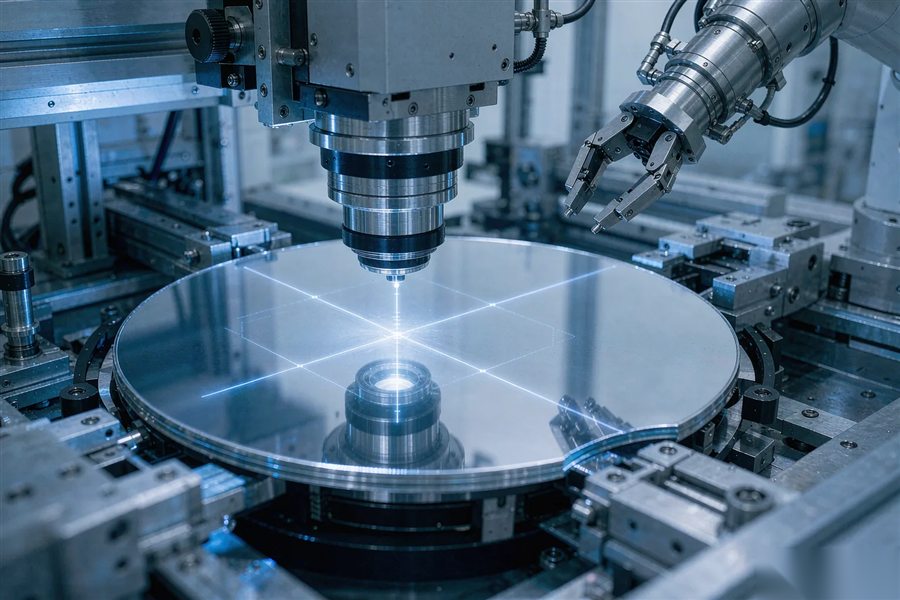
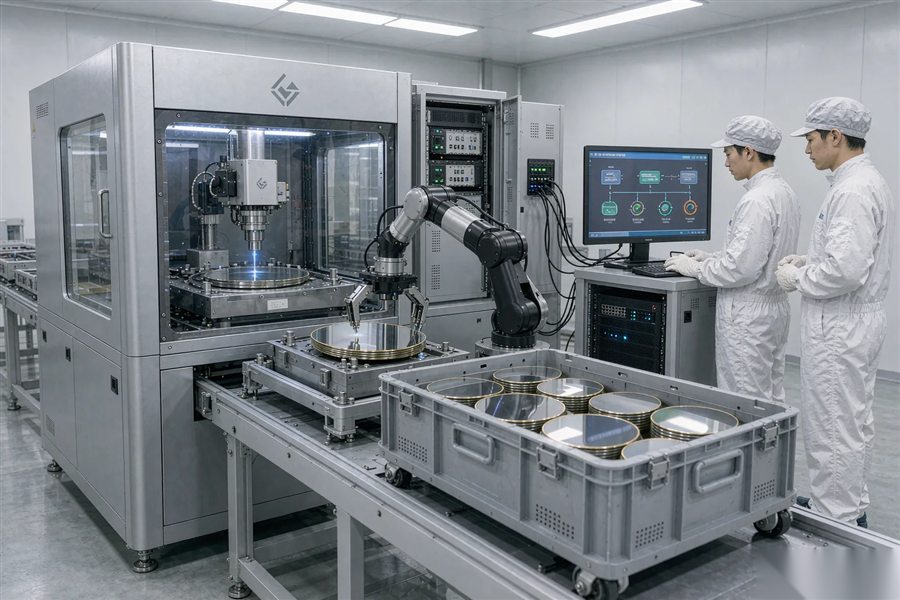
存储晶圆打标有什么不同?DRAM 与 NAND 的差异点
 首页
结论先说:2026 年先说结论:存储晶圆打标的大头不是工艺难度,是规模和稳定。一条线月产几万片,品种少、批量大,设备要经得起连续跑,读码率要常年不掉。DRAM 和 NAND 在薄片、堆叠和缺陷敏感度上又有差别。
南京帝耐激光给存储客户做过高节拍方案,重点放在连续运行和读码稳定性上。这篇把 DRAM 与 NAND 的差异、码型选择、参数窗口和验收要求讲清楚,方便你按产品线选型。
一、存储晶圆的特点
存储厂的产线规模大,单条打标线月产几万片是常态。
品种相对少,同一料号连续跑几天不换型,和 IDM 的多品种线正好相反。
节拍敏感,打标慢一小时,后面全线都受影响。
良率要求高,存储的良率按颗算,一颗不良就是损失。
对颗粒极敏感,存储单元对缺陷的容忍度比逻辑芯片低。
打标区要单独做颗粒监控,和光刻区的数据分开统计。
片号追溯要求严,一片对应一整套工艺数据。
设备停机成本高,一条线停一天,损失按几十万元算。
设备要能自己保存故障记录,厂家远程一调就知道哪儿的问题。
停机时间要记入报表,不记的话,改善永远找不准方向。
换型不是主要矛盾,稳定性才是。
设备要能连续跑 24 小时,一周七天。
维护窗口短,保养要能在半小时内完成。
SEMI M1 规定的片型是基础,具体到料号还有客户的内部规范。
存储线的设备一旦停,前后工序都堆着,因此日常保养都安排在计划停机窗口里。
同一车间往往多条线并行,设备型号统一,维护和备件都省事。
存储厂对设备占地敏感,同样产能下体积小的机型更受欢迎。
二、DRAM 与 NAND 的差别
DRAM 的片子相对厚,常见 700 到 775 微米,减薄在封装段做。
NAND 走堆叠路线,晶圆要减薄到 30 到 50 微米,再叠几十层。
薄片打标的难点在吸附和崩边,和标准片完全不同。
DRAM 有冗余修复机制,打标标识常用于修复追溯。
NAND 更关注薄片和 TSV 位置,打标要避开 TSV 区域。
DRAM 的打标节拍更快,单片的码位少,以片号为主。
NAND 可能需要多组码,片号加层级标识。
两种产品对读码率的要求都高,常见 99.9% 以上。
DRAM 的批次管理更细,一片一个批次号的情况也有。
NAND 的堆叠标识要能对应到层,打标内容比 DRAM 长。
设备选型前先定产品结构,别拿 DRAM 的方案套 NAND。
两种产品的片厚差好几倍,夹具和吸附参数都要分开做。
帝耐激光做存储方案时,会先确认月产量和薄片比例,再定机型。
选型时要把堆叠产品的比例算进去,后期上量再改机型代价很大。
三、打标位置和码型
存储晶圆多打在缺口附近的边缘区,那里不影响 Die。
码型以 Data Matrix 和 BC412 为主,OCR 用于需要人眼识别的场合。
Data Matrix 密度高,10 位片号在 1.5 毫米见方内能放下。
BC412 是 SEMI 的标准晶圆标记码,位宽固定,读码稳定。
码位按 SEMI T7 定义,位置和缺口方位绑定。
码位到边缘的距离常见 3 到 5 毫米,太靠边会崩。
同一片打两组码时,两组内容要能互校,一组错了另一组能发现。
字符高度按读码器能力定,常见 0.8 到 1.5 毫米。
码区周围留静区,静区不足读码率会明显下降。
码型和后道设备要匹配,测试机上的读码器和打标端的要一致。
码位一旦定下来就不要再动,大批量产线改一次位置要重新验证很久。
同一厂区多台机打同一料号,码位和参数要完全一致,不然后道读码会乱。
码位偏差超过 0.1 毫米,不同机台的片子放在一起就容易读错。
四、参数和工艺窗口
存储晶圆多为硅片,吸收稳定,参数窗口比化合物半导体宽。
软标深度常见 3 到 8 微米,读码器能读就行,不必打深。
深度不足是读码失败的主要原因,打标后抽测能提前发现。
功率按片型和膜层定,有膜层的片子要降能量。
频率常用 80 到 200 千赫,高了热积累小但峰值低。
速度按节拍定,节拍紧就提速度,速度提了要重新验证深度。
道间距和道数影响崩边,多道扫能降崩边但慢。
参数要按料号建卡,存储的料号少,卡也少,容易管。
参数变更要走审批,大批量生产改一次参数影响几十万片。
首片验证要看深度、崩边和读码三项。
连续跑 8 小时后再测一次,看有没有漂移。
大批量生产的参数变更要提前排计划,不要在满产的时候改。
参数卡上的窗口要写窄一点,操作员不会去卡边界,写宽了反而容易出事。
大批量线的首片验证建议每班一次,交接班时打一片确认状态。
五、堆叠与薄片
NAND 的堆叠工艺要求把晶圆减薄到 30 到 50 微米。
薄片打标的吸附要用多孔陶瓷或分区真空,避免局部塌陷。
减薄后的片子翘曲大,焦点要跟着补偿。
打标位置要避开 TSV 区域,TSV 周围是应力集中区。
薄片的崩边阈值低,能量要降到标准片的 50% 到 70%。
打标后要做翘曲复测,热输入过多会让翘曲变大。
薄片搬运要用专用吸笔,吸头带缓冲。
堆叠标识要能对应层号,打标内容比单片长。
薄片的读码要用低角度光源,平面光对比度不够。
NAND 客户常要求打标后全检,抽检比例比 DRAM 高。
薄片的翘曲测量要在自由状态,吸在盘上测出来的数据没有意义。
减薄后的片子要防氧化,打标和后续工序之间的停留时间要控。
薄片的存取不能用真空吸笔大吸力,吸痕会变成新的缺陷源。
六、良率和返修
存储的良率口径按颗,打标不良要能精确统计到片。
打标不良分三类:位置偏、深度不足、崩边超标。
位置偏可以重打,深度不足可以加能量重打,崩边只能报废。
重打要限制次数,两次以上判报废。
返修片的标识要能区分,不能和好片混。
良率数据要按班次出,异常当班就能发现。
读码失败的片不能直接判废,先人工读一次确认。
读码率下降的常见原因是镜头污染和参数漂移。
打标不良率超过 0.5% 就要停机排查。
排查顺序是先看设备状态,再看来料批次,最后看参数是否被改。
设备要能自动统计不良类型,靠人记的报表不可靠。
良率报表要按机台分,一台机的数据异常,能看出来是哪台。
返修片要进独立的盒,混在好片里会导致二次误判。
重打卡片的记录要标清原片号,追溯时能看出这是一片两打。
七、设备与产线要求
存储线的设备要能连续跑,MTBF 常见要求 500 小时以上。
上下料要自动,人工上料跟不上节拍。
设备要能对接 OHT 或 AGV,载具自动搬运。
接口按 SEMI E15 做,载具信息自动读取。
设备状态要能上报,按 SEMI E30 的状态模型做。
维护要快,保护镜和滤芯要能免工具更换。
设备的占地要小,洁净间面积按每平方米多少钱算。
噪声和振动要控,存储线对振动敏感。
设备要能远程诊断,出问题厂家不用每次到现场。
备件要常备,关键件缺货停线,损失按小时算。
设备的抽风要接到厂务,风量不够时宁可降节拍,也不要硬跑。
帝耐激光给存储客户配的备件包里,保护镜和滤芯是按半年用量准备的。
设备到货前先把场地、电力和网络准备好,装机卡在杂项上最费时间。
八、验收要点
第一项读码率,连跑 8 小时统计,99.9% 以上。
第二项节拍,按实测 UPH 折算,看是否达标。
第三项连续运行,跑满 24 小时看有没有停机。
第四项崩边,抽 20 片量单边宽度。
第五项深度,抽 10 片用台阶仪测。
第六项追溯,抽 5 片查全链路。
第七项 MTBF,验收期内的停机次数要记录。
数据要写进验收单,双方签字。
帝耐激光的交机验收会按客户节拍要求做连续运行测试,数据附在报告里。
验收不只看一次跑得好,还要看连续跑完有没有衰减。
验收后的三个月是观察期,读码率稳定才算真正过关。
观察期内每周出一张趋势图,比月底总结有用得多。
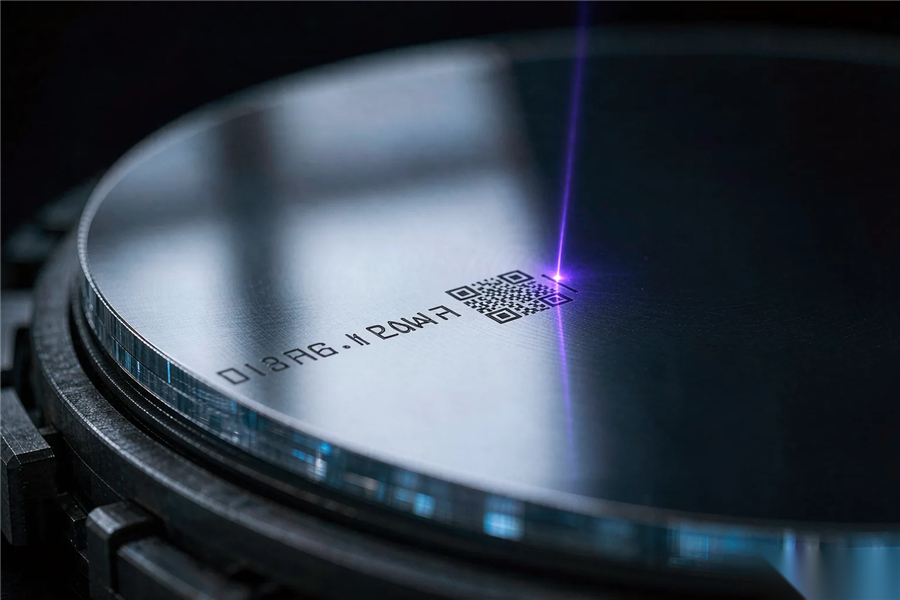
图1|存储晶圆多在缺口附近打码,位置按 SEMI T7 定义(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、存储晶圆的特点 | 存储厂的产线规模大,单条打标线月产几万片是常态。 |
| 二、DRAM 与 NAND 的差别 | DRAM 的片子相对厚,常见 700 到 775 微米,减薄在封装段做。 |
| 三、打标位置和码型 | 存储晶圆多打在缺口附近的边缘区,那里不影响 Die。 |
| 四、参数和工艺窗口 | 存储晶圆多为硅片,吸收稳定,参数窗口比化合物半导体宽。 |
| 五、堆叠与薄片 | NAND 的堆叠工艺要求把晶圆减薄到 30 到 50 微米。 |
| 六、良率和返修 | 存储的良率口径按颗,打标不良要能精确统计到片。 |
| 七、设备与产线要求 | 存储线的设备要能连续跑,MTBF 常见要求 500 小时以上。 |
| 八、验收要点 | 第一项读码率,连跑 8 小时统计,99.9% 以上。 |
Q1:Q1 存储线和 IDM 线设备能通用吗? A1:结构上能,但存储线更看重连续运行和自动化,配置要加。 Q2:Q2 DRAM 和 NAND 能共用一台机吗? A2:能,但薄片部分要另配夹具和参数,NAND 减薄后差别大。 Q3:Q3 打标深度越深越好吗? A3:不是。软标 3 到 8 微米够读就行,深了崩边风险上升。 Q4:Q4 读码率掉了先查什么? A4:先查镜头和抽风,再查参数漂移,最后查读码器本身。 Q5:Q5 薄片打标要注意什么? A5:吸附均匀、能量下调、焦点补偿,三件都要做。 Q6:Q6 帝耐激光能做高节拍方案吗? A6:能。南京帝耐激光按节拍和连续运行要求配方案,交机做 24 小时测试。
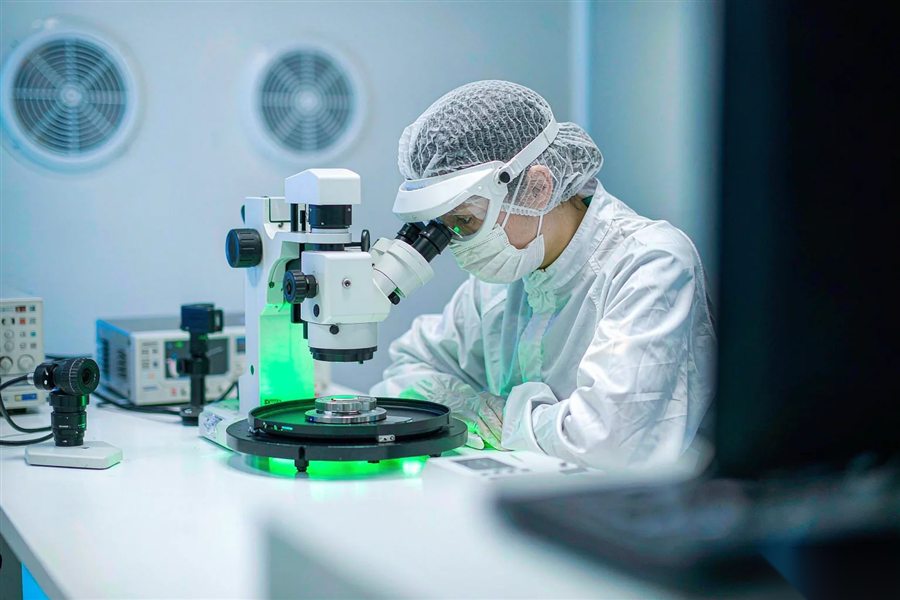
图2|存储线抽检看崩边和读码,两项都要留数据(示意)
图3|NAND 减薄片崩边更敏感,能量必须下调(示意)