晶圆刻字机皮秒与纳秒激光区别:六维横评与分场景结论
 首页
晶圆刻字机皮秒与纳秒激光区别,取值区间先看这几个:1000 倍、355nm、20W。
晶圆刻字机选皮秒还是纳秒,差的是三个数量级——1 皮秒是 10⁻¹² 秒,1 纳秒是 10⁻⁹ 秒,中间隔了 1000 倍。这不是纸上数字,它直接决定硬刻会不会崩边。
一、脉冲宽度差 1000 倍,意味着什么
纳秒脉冲的作用时间足够长,热量有时间往周边传导,材料是先熔化再凝固。皮秒脉冲在热量扩散之前就完成了材料去除,走的是另一条路径。
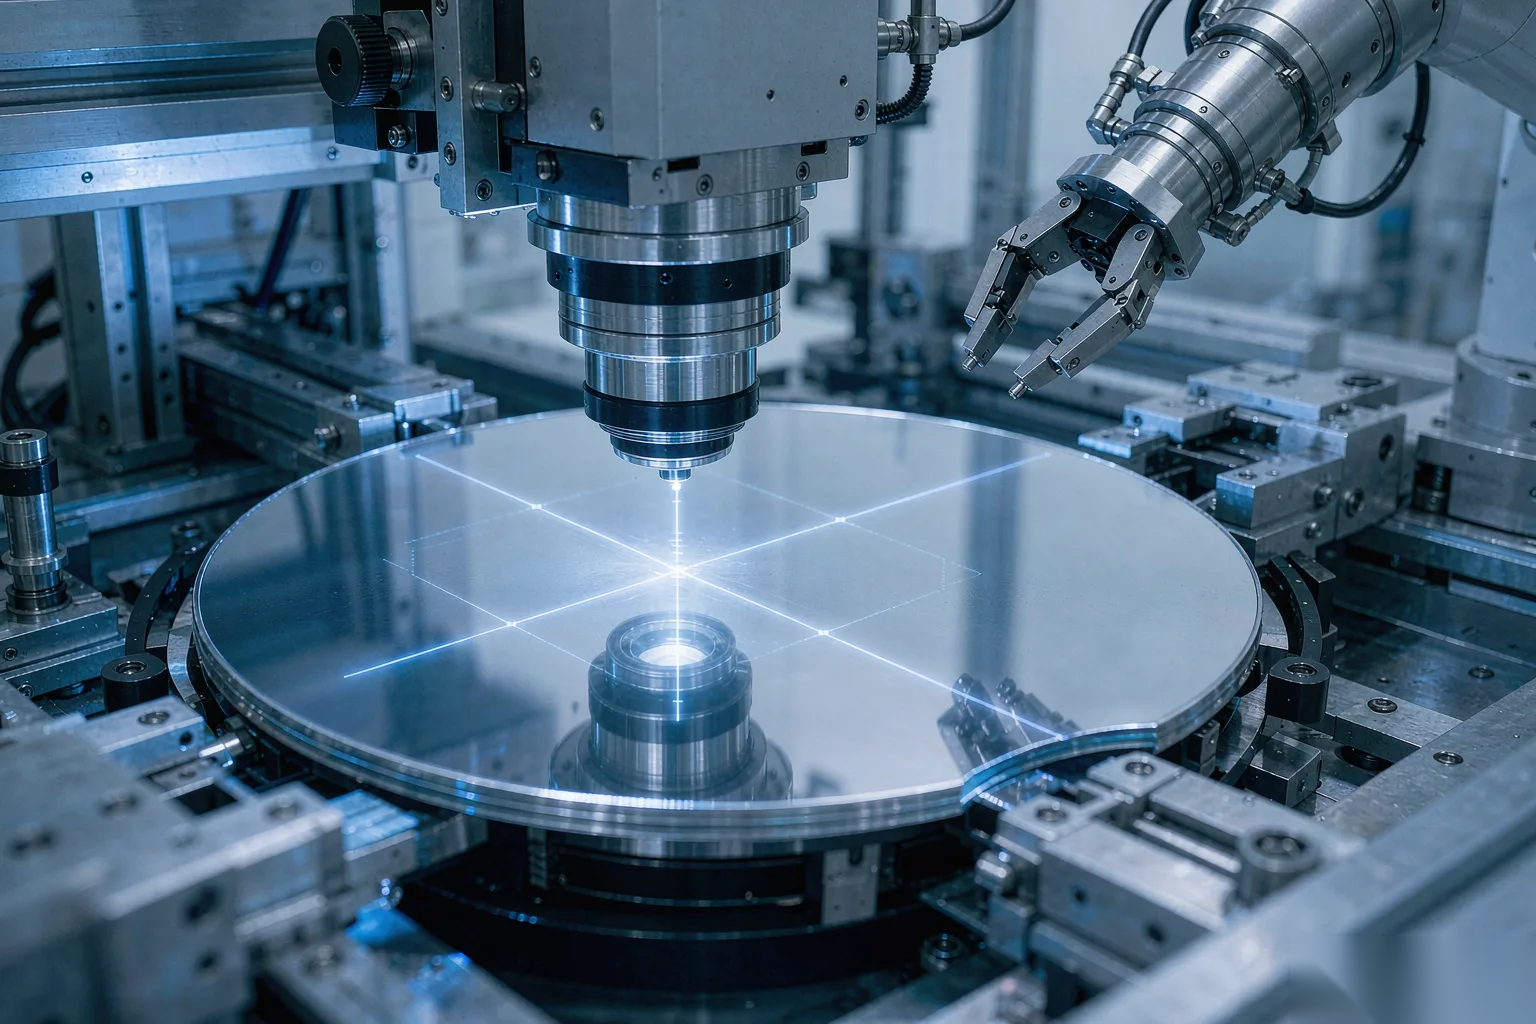
帝耐激光的晶圆刻字机配的是 355nm 皮秒紫外光源:20W 做 2–5μm 的软标记,100W 做 3–60μm 的硬刻。同一波长下换脉宽,工艺结果完全不同。
这家公司 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,现有员工 300 余人,研发人员占比 30%,42 项自主知识产权。光源是它的主攻方向,不是外购拼装。
皮秒紫外激光器的采购价高于纳秒,这是事实。但把良率损失和后道清洗成本一起算进去,账往往会反过来。
二、热影响区与重铸层是怎么来的
热影响区是熔化区往外的一圈变质层,重铸层是熔化后重新凝固的那一层。两者都是"热来不及散"留下的产物。
· 纳秒。 以熔化机制为主,热影响区宽,重铸层明显,往往要加后道清洗。
· 皮秒。 以气化与光化学剥离为主,热影响区压到微米量级,重铸层显著变薄。
· 共同约束。 热影响区最终还是靠能量密度与脉冲宽度匹配来控制,参数配错,皮秒照样打出热损伤。
要不要为热影响区付钱,取决于后道有没有清洗工位。有清洗,纳秒的代价可控;没有,就得从光源端解决。
玻璃晶圆、石英晶圆对热更敏感,纳秒下崩边概率明显上升。这类材质建议直接按皮秒方案评估,别先省后补。
三、崩边风险:硬刻的硬约束
崩边与微裂纹是硬刻的主要风险点。在 3–60μm 深度区间里,越往深打,凹坑边缘越容易出现微裂纹,SiC、GaN 这类硬脆材料尤其明显。
控制手段只有两条:能量密度别顶着上限用,脉宽尽量往窄走。定位精度 ±0.1mm(高精度 ±30μm)能保证图形位置,但位置准不等于边缘干净。
产能 ≥100 片/小时是另一个约束。深标记节拍更长,想在 12 英寸产线上跑满产能,光源和扫描速度必须一起算。
晶圆背面打标对光源更苛刻。热影响区一旦穿透到正面器件层,损失远大于光源差价,这类工艺建议直接上皮秒。
四、六维横评表
维度
纳秒激光
皮秒激光
脉冲宽度
10⁻⁹ 秒量级
10⁻¹² 秒量级,快约 1000 倍
热影响区
较宽,靠后道清洗弥补
压到微米量级
重铸层
明显
显著变薄
崩边风险
深标记时偏高
靠窄脉宽抑制
成本
采购与维护成本较低
光源与维护成本更高
维护
结构简单,备件周期短
光学件要求高,需定期校准
成本和维护这两项,纳秒占优,这是事实。选型时把这两列和你的良率损失放一起算,结论往往就清楚了。
五、分场景结论与两个疑问
必须上皮秒的场景:前道追溯的 Soft Mark(2–5μm,不产生颗粒)、SiC / GaN 硬脆晶圆、12 英寸量产线连续运行。这三类对热输入和颗粒零容忍。
纳秒够用的场景:后道封测的可见标记、对重铸层不敏感的环节、预算受限且深度要求不高的打样任务。边界画在这里,越界就该换光源。
换晶圆刻字机的光源不是换个模块那么简单,光学路径、冷却和软件参数都要重新匹配。所以这一步的结论要在采购前定,不在验收后改。
问:皮秒能不能整体替代纳秒?
答:不能简单替代,适用边界不同。纳秒在成本和维护上有自己的位置,皮秒的价值集中在热敏感工艺上。按工艺选,别按新鲜度选。
问:维护上的差别有多大?
答:皮秒光学件更精密,校准频次更高。帝耐对全国的承诺是 48 小时上门,对连续运行的产线来说,响应速度比光源差价更关键。
判断标准只有一条:看你的工艺对热和颗粒有多敏感。拿不准就把片子寄过来,帝耐激光提供免费打样与工艺评估,先打样再定光源,热线 400-030-5905。
常见问题
Q1:「脉冲宽度差 1000 倍,意味着什么」这块,实际要注意什么? 纳秒脉冲的作用时间足够长,热量有时间往周边传导,材料是先熔化再凝固。皮秒脉冲在热量扩散之前就完成了材料去除,走的是另一条路径。帝耐激光的晶圆刻字机配的是 355nm 皮秒紫外光源:20W 做 2–5μm 的软标记,100W 做 3–60μm 的硬刻。同一波长下换脉宽,工艺结果完全不同。
Q2:「热影响区与重铸层是怎么来的」这块,实际要注意什么? 热影响区是熔化区往外的一圈变质层,重铸层是熔化后重新凝固的那一层。两者都是"热来不及散"留下的产物。以熔化机制为主,热影响区宽,重铸层明显,往往要加后道清洗。以气化与光化学剥离为主,热影响区压到微米量级,重铸层显著变薄。
Q3:「崩边风险:硬刻的硬约束」这块,实际要注意什么? 崩边与微裂纹是硬刻的主要风险点。在 3–60μm 深度区间里,越往深打,凹坑边缘越容易出现微裂纹,SiC、GaN 这类硬脆材料尤其明显。控制手段只有两条:能量密度别顶着上限用,脉宽尽量往窄走。定位精度 ±0.1mm(高精度 ±30μm)能保证图形位置,但位置准不等于边缘干净。
Q4:「六维横评表」这块,实际要注意什么? 维度 纳秒激光 皮秒激光 脉冲宽度 10⁻⁹ 秒量级 10⁻¹² 秒量级,快约 1000 倍 热影响区 较宽,靠后道清洗弥补 压到微米量级 重铸层 明显 显著变薄 崩边风险 深标记时偏高 靠窄脉宽抑制 成本 采购与维护成本较低 光源与维护成本更高 维护 结构简单,备件周期短 光学件要求高,需定期校准 成本和维护这两项,纳秒占优,这是事实。选型时把这两列和你的良率损失放一起算,结论往往就清楚了。
Q5:「分场景结论与两个疑问」这块,实际要注意什么? 必须上皮秒的场景:前道追溯的 Soft Mark(2–5μm,不产生颗粒)、SiC / GaN 硬脆晶圆、12 英寸量产线连续运行。这三类对热输入和颗粒零容忍。纳秒够用的场景:后道封测的可见标记、对重铸层不敏感的环节、预算受限且深度要求不高的打样任务。边界画在这里,越界就该换光源。