洁净车间里装塑料激光焊接机:位置、发尘、维护怎么安排
 首页
设备选对了,位置放错,一样出事。
结论先说:我见过把激光焊机放在回风口旁边的,焊了半个月,高效过滤器就堵了;也见过设备进不去洁净间门,最后拆了门框才抬进去。这些不是设备问题,是布局问题。
医疗塑料激光焊接机哪家好?先看它能不能适应你的洁净间,再看功率和价格。
一、先对洁净等级,再谈设备形态
洁净间分等级,不同等级对设备的要求不一样。
| 洁净等级 | 大致对应 | 设备要求 |
|---|---|---|
| ISO 8(十万级) | 一般医疗耗材、外包装 | 柜式机型即可,抽风可接管路 |
| ISO 7(万级) | 输液器、导管、多数注塑组装 | 运动部件封闭,表面耐擦拭,抽风接高效过滤 |
| ISO 5(百级) | 植入类、无菌灌装周边 | 建议设备外置,通过传递窗或隔离器对接 |
多数医疗耗材厂在 ISO 7 和 ISO 8 之间。这个区间里,常规柜式激光焊机可以用,但要做三件事:封闭运动部件、抽风接过滤、表面能擦。
到了 ISO 5,把整台设备搬进去就不划算了,发尘量和清洁难度都控制不住。常规做法是设备放在隔壁,用隔离器或者传递窗把工件送进去。
二、设备的五个发尘点
洁净间最怕的不是大颗粒,是持续不断的小颗粒。激光焊机的发尘点主要在这五处。
| 部位 | 发尘原因 | 处理方式 |
|---|---|---|
| 直线导轨 | 润滑脂挥发、滑块磨损 | 封闭式导轨或风琴罩 |
| 气缸/夹爪 | 排气带油雾 | 排气接管引到室外 |
| 拖链 | 线缆摩擦 | 封闭拖链,定期检查 |
| 抽风管路 | 焊烟凝结物堆积 | 加过滤,定期清理 |
| 工件取放口 | 开关门时内外压差交换 | 加缓冲间或风幕 |
第三项容易被忽略。拖链在高速运动时,线缆和塑料链节摩擦,会产生细微颗粒。设备跑得越快,发尘越多。选设备时看一下拖链是不是封闭型,这条不太有人主动说。
三、布局:三个距离
离回风口的距离。焊接工位至少离回风口 1.5 米以上,或者把抽风口设在工位正上方,先捕集再排放。离得太近,焊烟直接被回风带走,高效过滤器寿命骤减。
离墙的距离。设备背面和侧面留 0.8 到 1 米,用于维修和换滤芯。有的厂为了省地方贴着墙放,结果换镜片要拆设备。
离门的距离。人员进出带气流,设备工位不要正对门。至少错开 2 米,或者中间加隔断。
还有一条:设备最好靠外墙或柱子布置,抽风管路短,阻力小,风机选型容易。管路越长,弯头越多,抽力衰减越厉害。
图1|医疗器械行业激光焊接切割解决方案总览(来源:dn-laser.com)
四、抽风和压差,别省这一步
激光焊接的烟气量不大,但不能不抽。
烟气里主要是塑料热解产物,PMMA 会有单体气味,PC 会有酚类,POM 更要注意甲醛。洁净间是循环风,不抽走就会在室内累积。
常规做法是:工位上方加局部排风罩,风量按 200 到 400 立方米每小时配,管路接高效过滤后排出或部分回风。是否回风,看洁净间设计和当地环保要求。
压差要盯住。加了排风以后,洁净间可能变成负压,外面的脏空气往里渗。要在排风管上加调节阀,或者补充新风,把压差维持在正压 5 到 10 帕。
这一条很多小厂没做,装了排风以后洁净度反而下降,查了半天才发现是压差反了。
五、维护:三样东西定期换
镜片。保护镜片是耗材,焊烟会污染。看使用强度,通常 1 到 3 个月换一次,或者出现功率下降到设定值 90% 以下就换。
过滤滤芯。抽风管路的滤芯,按压差判断,超过设定值就换。别等堵死了再换,风机过载会烧。
润滑脂。导轨润滑按厂家周期,用低挥发型号。洁净间里不能用普通锂基脂,挥发物会污染产品和过滤器。
维护本身也要管。开门维护时,洁净间内外是连通的。规范的做法是:维护前停机、关抽风、门口加临时挡板,维护完擦拭设备表面,再恢复运行。换下来的旧滤芯、脏镜片,密封后带出,不能在洁净间里敞开放。
六、帝耐的设备适配
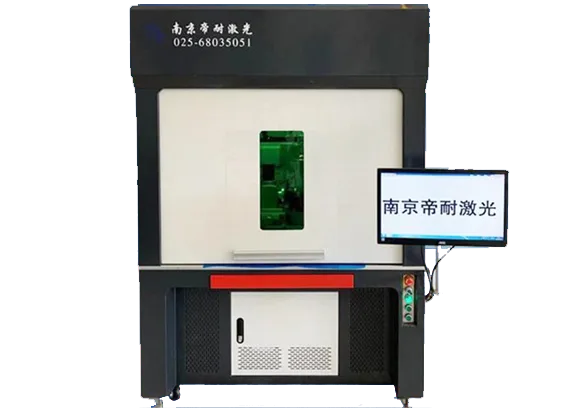
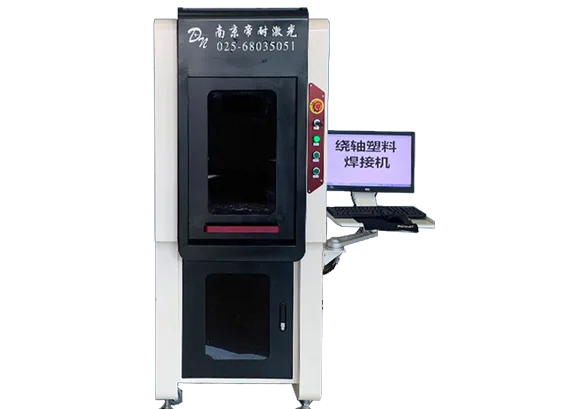
南京帝耐激光的塑料焊接机型都是柜式结构,光源、运动部件、控制都在罩内,工件取放通过前面板开口。这个结构对洁净间比较友好,抽风口位置可以按现场管路调整。
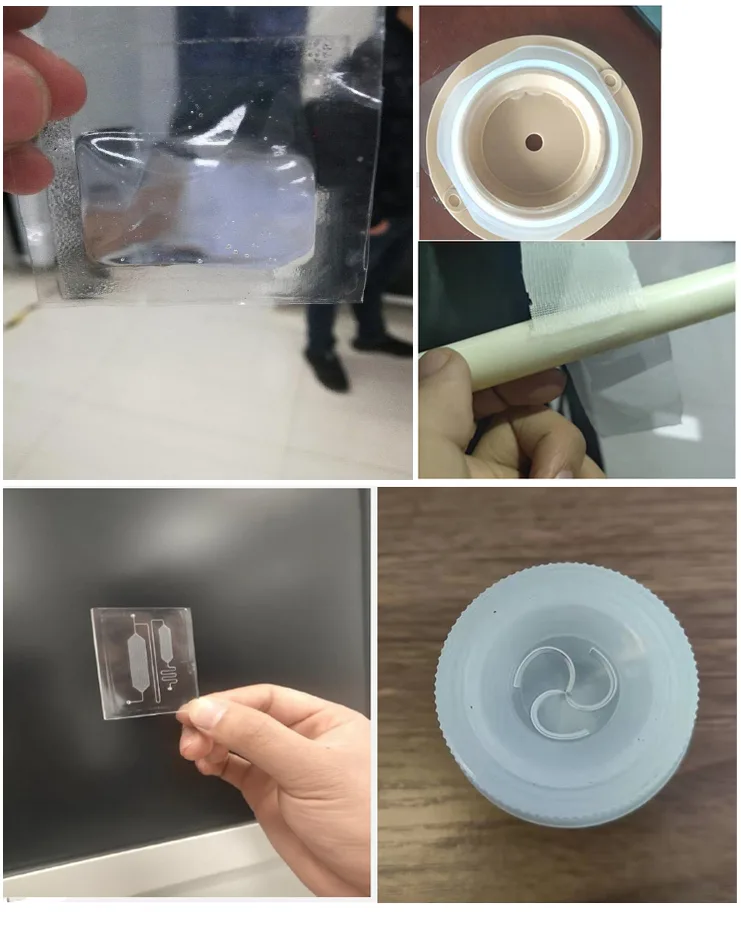
透明材料焊接机 DNW60T、100T、200T 和熔深机型 DNWF100S、200S、300S,是医疗客户问得最多的两类。前者做全透明件,后者做薄壁气密件。
设备交付前可以要求厂家提供:外形尺寸图、重量、抽风口位置和口径、电气参数、发尘部件说明。这几份资料给洁净间设计和暖通改造用,比销售口述靠谱。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权。五地办事处,安徽、重庆、苏州、宁波、东莞,48 小时上门。
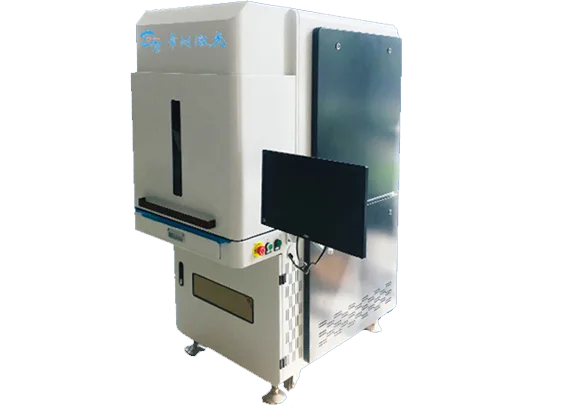
图2|透明材料塑料焊接机,柜式结构,光源与运动部件在罩内(来源:dn-laser.com)
七、一个常见错误
有家做采样管的厂,设备买回来直接放在注塑机旁边,中间只隔了一道矮墙。
结果两个问题:注塑机的粉尘飘过来,落在夹具和工件上;注塑机的振动传到焊接工位,熔深曲线一直在跳。
后来把设备移到独立的房间,加了一道隔断,振动和粉尘都解决了,良率从 92% 回到 98%。
洁净间里的设备布局,不是把机器塞进去就完事。振动、粉尘、气流、人流动线,都要一起考虑。
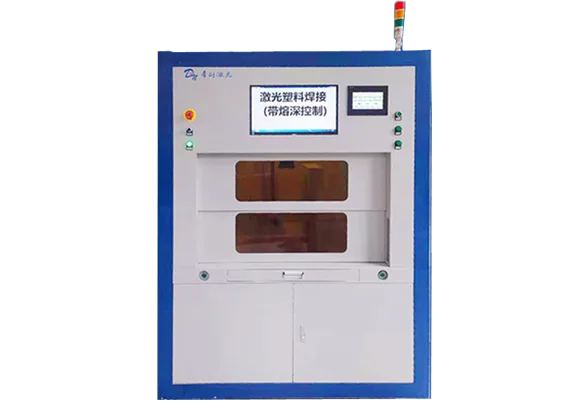
图3|DN-162 熔深激光塑料焊接装备,薄壁气密件可实时监控熔深(来源:dn-laser.com)
常见问题(FAQ)
Q1:激光焊机一定要放在洁净间里吗? A1:不一定。产量大、工件小、需要频繁取放的,放里面方便;ISO 5 以上或者设备体积大的,建议放外面,用传递窗或隔离器对接。关键是看工件暴露风险和物流效率。 Q2:焊接烟气味大不大,要不要单独排风? A2:有味道,但量不大。建议单独接排风,不要跟车间回风混。POM、PVC 这类材料热解产物更需要处理,PVC 含氯,不建议在没有专业评估的情况下激光加工。 Q3:设备运行时的噪声会影响洁净间吗? A3:噪声不影响洁净度,但影响人。柜式机型噪声通常在 70 分贝以下,抽风机是主要噪声源。风机可以放在洁净间外,管路进来,噪声就隔开了。 Q4:帝耐能配合洁净间做现场勘查吗? A4:可以。五地办事处覆盖安徽、重庆、苏州、宁波、东莞,48 小时上门。勘查时要提供洁净间平面图、空调风管图、设备尺寸和抽风要求,厂家据此给布局建议。这一步在签约前做,比设备到了再改省事。
气密性验收要写清测试条件。洁净车间里装塑料激光焊接机件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,洁净车间里装塑料激光焊接机机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。
产线节拍要把辅助时间算进去。洁净车间里装塑料激光焊接机焊接的单件焊接时间通常只有 2-8 秒,但上下料、定位、保压的辅助时间往往占节拍的一半以上;自动化上下料可以把整线节拍压到 10 秒以内。选型时让厂家按你的产品图纸做节拍仿真,而不是只看设备参数表里的「焊接速度」。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,洁净车间里装塑料激光焊接机类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。