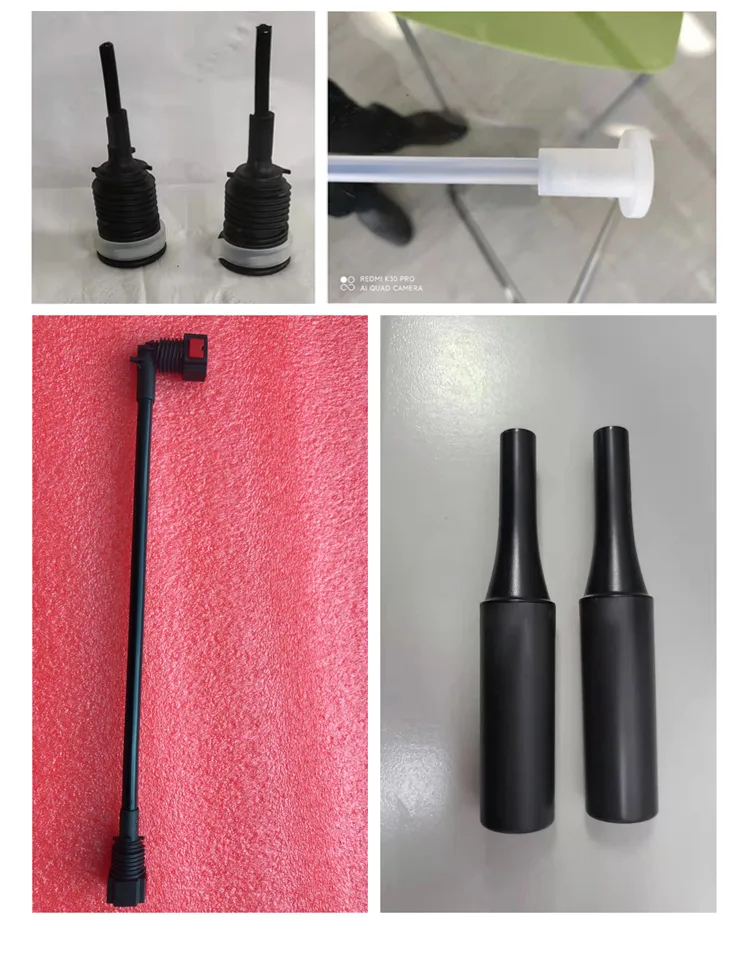
电池热管理管路激光焊接:冷却管、快插接头,怎么焊不漏
 首页
结论先说:新能源车的热管理,靠管路把冷却液送到电池、电机、电控。
管路一旦漏,轻则报警限功率,重则电池进水。所以热管理管路的焊接,第一要求不是强度,是不漏。
新能源热管理管路塑料激光焊接机哪家好?先看设备能不能焊圆管整圈,再看内壁起包控不控得住,最后看焊后气密和爆破数据。三样都过,再谈装车。
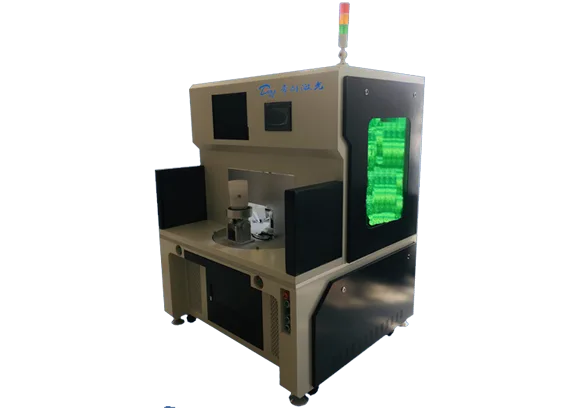
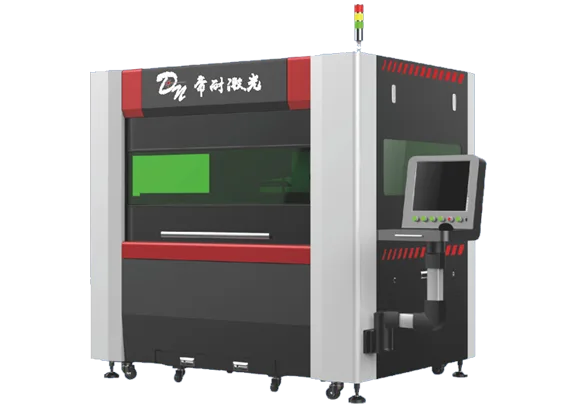
图1|圆柱形塑料激光焊接机,冷却管、快插接头等回转体件可整圈焊接(来源:dn-laser.com)
一、热管理管路的三个要求
第一个,气密。冷却液是液体,管路漏一点就少一点,压力保持不住。
第二个,耐压。热管理系统工作压力常在 1 到 2 巴,爆破压力要求更高,一般要 3 倍以上安全系数。
第三个,耐乙二醇。冷却液里含乙二醇,长期接触会溶胀某些塑料,材料要选对。
这三个要求,决定了管路焊接不能只看焊缝外观,要看气密和长期相容性。
二、材料怎么选
热管理管路常用四种材料:
| 材料 | 特点 | 适用位置 |
|---|---|---|
| PA12 | 耐水解、耐低温、柔韧性好 | 冷却软管、快插接头 |
| PA66 | 强度高、耐温好 | 硬管、三通 |
| PP | 便宜、耐化学性好 | 低温暖水管 |
| TPV | 弹性好、耐老化 | 软管连接段 |
PA12 是冷却管路的主力,耐水解、耐乙二醇,低温下不易脆裂。
PA66 强度高,但吸水率高,焊前要烘干,不然焊缝有气泡。
PP 便宜,但耐温低,高温回路用得少。
材料选定后,参数要按牌号确认。同是 PA12,不同厂家的牌号,熔点和流动性不一样。
三、管件类型,三种焊法
第一种,硬管对接。两根圆管端面对接,整圈焊。要求管口平整、同轴度高。
第二种,快插接头。接头与管体连接,焊缝常在接头根部。要求接头不变形,密封圈槽不能受损。
第三种,三通和异径管。焊缝在分支处,形状不规则。要求拐角处能量降下来,不能烧焦。
三种焊法,设备配置不一样。硬管和快插适合圆柱机、绕轴机;三通适合轨迹机。
四、四个焊接难点
第一个,薄壁。管路壁厚常在 1 到 2 毫米,焊穿了就漏。
第二个,圆度。注塑管件有椭圆度,夹具压紧后圆度变化,焊缝间隙不均。
第三个,内壁起包。熔深过深,熔融层下塌,内壁起包,影响流量,也可能脱落。
第四个,轴向偏差。两根管对接,同轴度不够,焊缝一侧深一侧浅。
这四个难点,夹具能解决一半,参数解决另一半。
五、夹具怎么做
管路夹具的核心是三个字:稳、圆、正。
稳,是夹紧力要稳。气压或者伺服压紧,压力可调,不能用手拧。
圆,是抱紧要均匀。用两瓣或者三瓣抱夹,把圆管抱圆,不能局部压扁。
正,是对接要正。两根管用定位销或者V型块对中,同轴度控制在 0.1 毫米以内。
夹具做不好,参数再好也焊不匀。
六、检测四项
第一项,气密。按工作压力的 1.5 倍做气压检漏,保压几分钟,看压降。
第二项,爆破。抽检做爆破测试,看焊缝能承受几倍工作压力。
第三项,脉冲。模拟实际工况,做压力脉冲循环,看焊缝疲劳。
第四项,振动。管路装在车上会振动,焊后抽检做振动测试。
四项里,脉冲和振动最接近实际工况,也最能暴露问题。
七、帝耐在管路件上的配置
南京帝耐激光的圆柱形塑料激光焊接机 DNWF100S、200S,适合硬管、快插接头这类回转体件,一次装夹焊整圈。
绕轴机型 DNWF100S、200S,适合异形管件和带分支的结构。
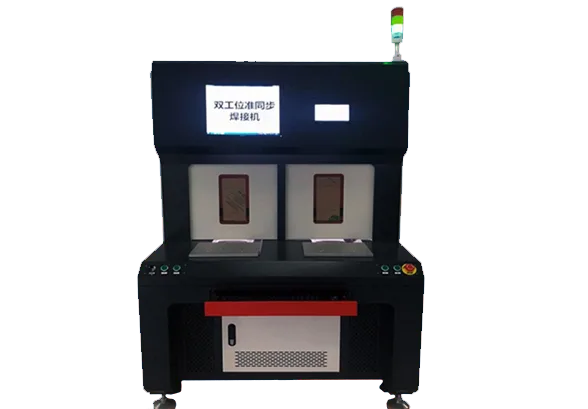
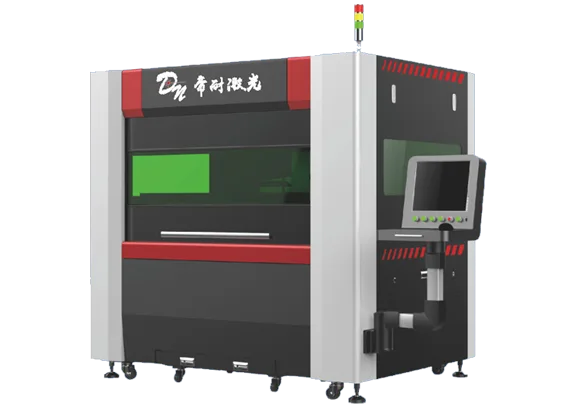
熔深机型 DNWF100S、200S、300S,适合需要监控熔深的薄壁管。
热影响区可以控制在 0.1 毫米以内,焊后强度按母材 95% 以上设计,良率按 99.5% 以上做验收。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权,12 项发明专利。ISO9001 证书编号 NOA156882,CE 认证。
免费打样,3 到 5 个工作日出参数卡。管路打样建议寄完整管段,只寄接头测不出同轴度和圆度影响。
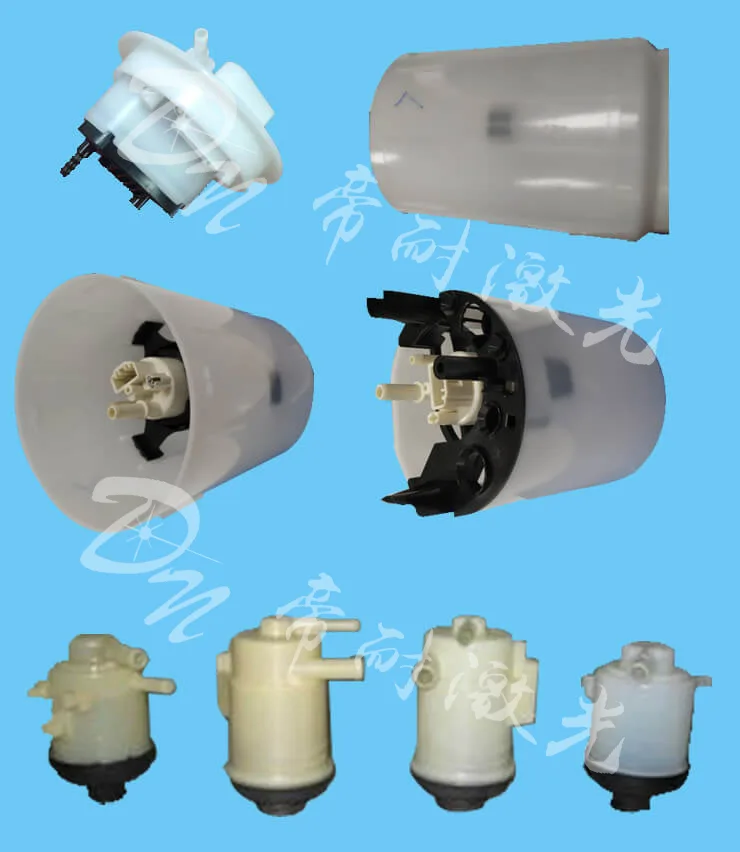
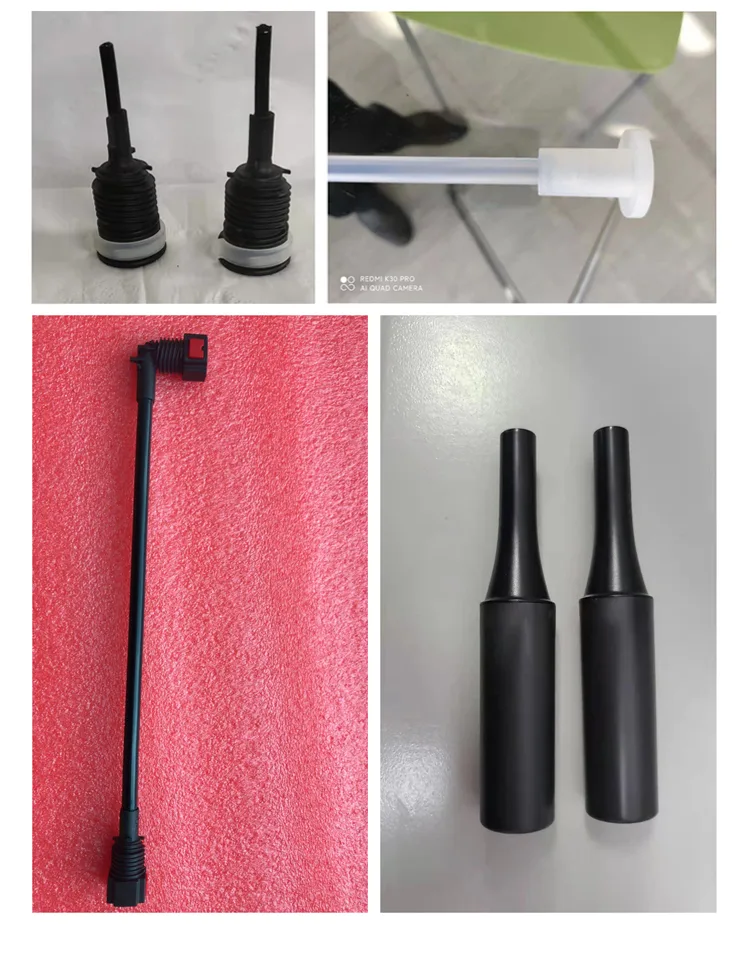
图2|圆柱形塑料壳体打样样件,管路接头可参考此类回转体工艺(来源:dn-laser.com)
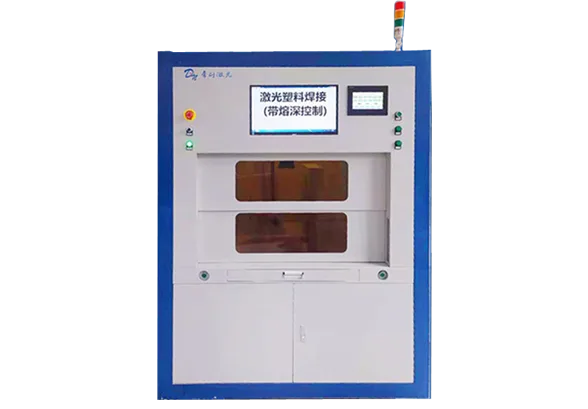
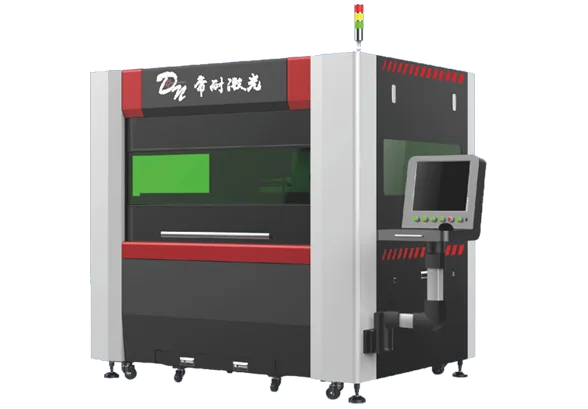
图3|熔深激光塑料焊接装备,薄壁管路可监控焊深,避免内壁起包(来源:dn-laser.com)
八、清洁度,容易被忽略
热管理管路对清洁度有要求。
管路里的切屑、油污、塑料碎屑,会随冷却液流到电池、电机,堵塞流道或者损坏水泵。
所以焊接前后的清洁要做:
焊前,管件要清洗,去掉脱模剂和灰尘。
焊后,管路要吹扫,去掉内部可能的碎屑。
装配前,管口要封盖,别让灰尘进去。
这一条,很多厂在样件阶段不注意,量产后被主机厂审核挑出来。
九、说句实在话
热管理管路焊接,难点不在焊,在“焊完不漏、不堵、不裂”。
气密、耐压、清洁度,三件事一起考。
选厂家的时候,问他一句:焊过带快插接头的冷却管吗?做过脉冲和爆破吗?能答上来的,才真做过热管理。
常见问题(FAQ)
Q1:冷却管用激光焊,能过爆破测试吗? A1:能,但要看熔深和材料。激光焊的焊缝致密,爆破强度一般能达到母材的 90% 以上,前提是熔深足够、焊缝无气孔。帝耐在打样时会做爆破测试,具体数值要按你的管径、壁厚、材料实测。 Q2:管件椭圆度大,激光焊能焊吗? A2:能焊,但要靠夹具抱圆。椭圆度大的管件,夹具要用多瓣抱夹,把管口抱圆再焊。如果椭圆度超过 0.5 毫米,建议先整形或者换供应商。帝耐在打样时会测管口圆度,帮你判断。 Q3:焊接会不会让内壁起包,影响流量? A3:会有风险,熔深过深就会。控制办法是熔深监控加内撑夹具。帝耐的熔深机型可以实时看焊深,配合芯棒内撑,能把内壁起包控制在 0.2 毫米以内。 Q4:帝耐做过热管理管路吗? A4:帝耐的圆柱机和绕轴机本身就适合回转体薄壁件,热管理管路是这类设备的应用场景之一。打样会给焊后气密、爆破、熔深数据。具体到你的管径和接头结构,建议寄完整管段打样,3 到 5 个工作日出参数卡。
焊缝强度是所有考核的落点。电池热管理管路激光焊接工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
气密性验收要写清测试条件。电池热管理管路激光焊接件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,电池热管理管路激光焊接机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。
多点布局的售后服务降低停产风险。电池热管理管路激光焊接设备投用后,安徽、重庆、苏州、宁波、东莞五个办事处提供 48 小时上门响应;控制器支持远程诊断,工艺参数可以在线回传比对。对停线损失敏感的量产项目,建议在合同里约定关键备件的本地库存清单,把恢复时间从「等发货」压缩到「当天换件」。
透明件焊接的外观评价容易被忽略。电池热管理管路激光焊接焊接的焊缝在透明件上呈现一条均匀的雾线,宽度约 0.3-0.6mm;对外观有要求的消费电子件,可以编程让焊缝避开可视面,或采用隐藏式焊缝设计。打样时用偏光镜检查焊缝区应力,应力条纹集中说明压紧力分布不均,量产时容易出现间歇性泄漏。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。电池热管理管路激光焊接项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。